“Enjeksiyon kalıbı kaç göz olmalı?” sorusunun tek bir doğru cevabı yoktur. 1, 2, 4 veya 8 gözlü bir kalıp seçmek yalnızca çevrim başına kaç parça üretileceğiyle ilgili değildir.
Doğru kalıp göz sayısı; üretim hacmi, çevrim süresi, makine kapasitesi, ilk yatırım, parça başı maliyet ve kalite hedeflerinin birlikte değerlendirilmesiyle belirlenir.
Daha fazla göz, uygun üretim koşullarında kapasiteyi artırabilir. Ancak daha yüksek kalıp yatırımı ve daha karmaşık bir proses de beraberinde gelebilir. Bu nedenle amaç maksimum göz sayısına ulaşmak değil, proje için ekonomik ve teknik olarak uygun yapıyı belirlemektir.
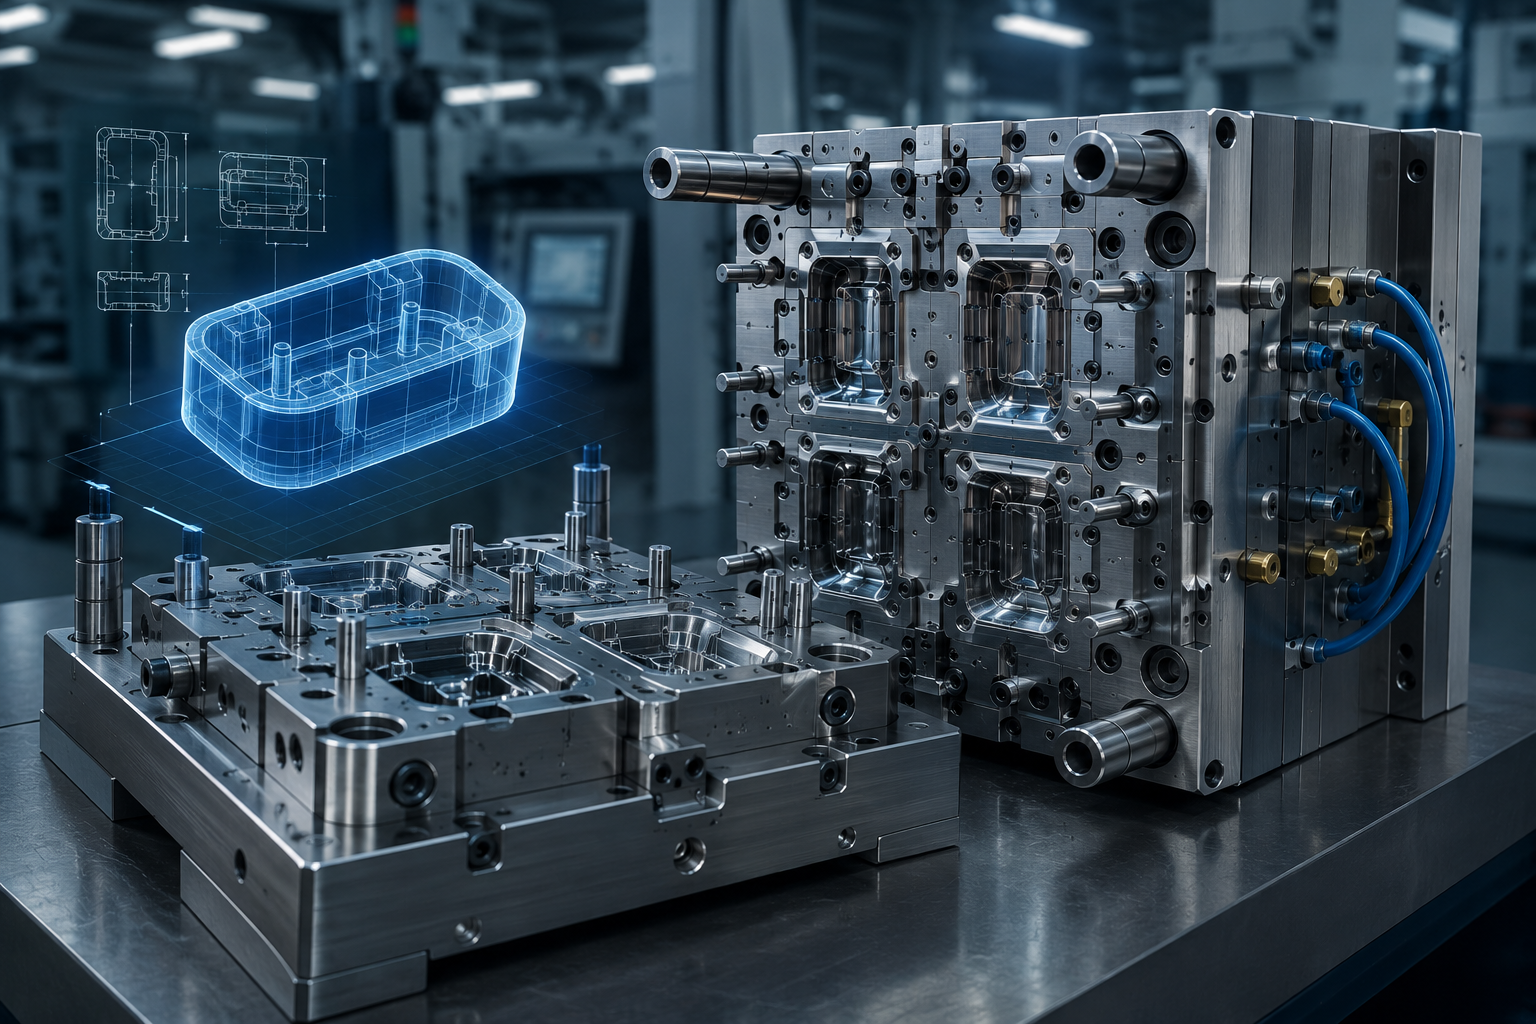
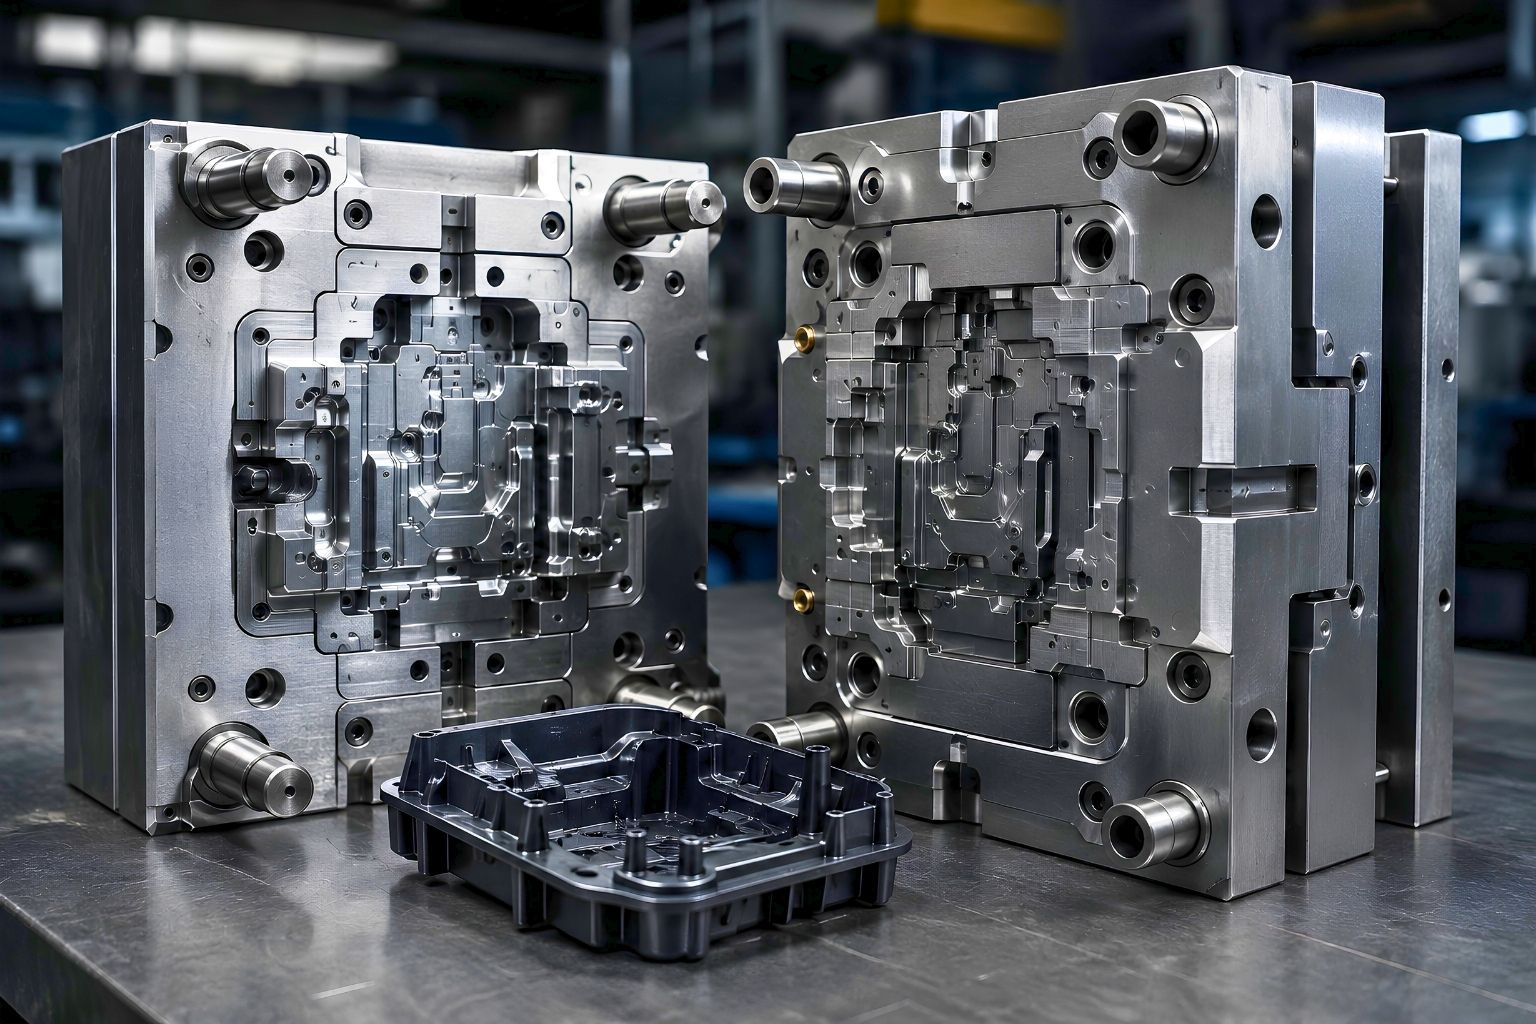
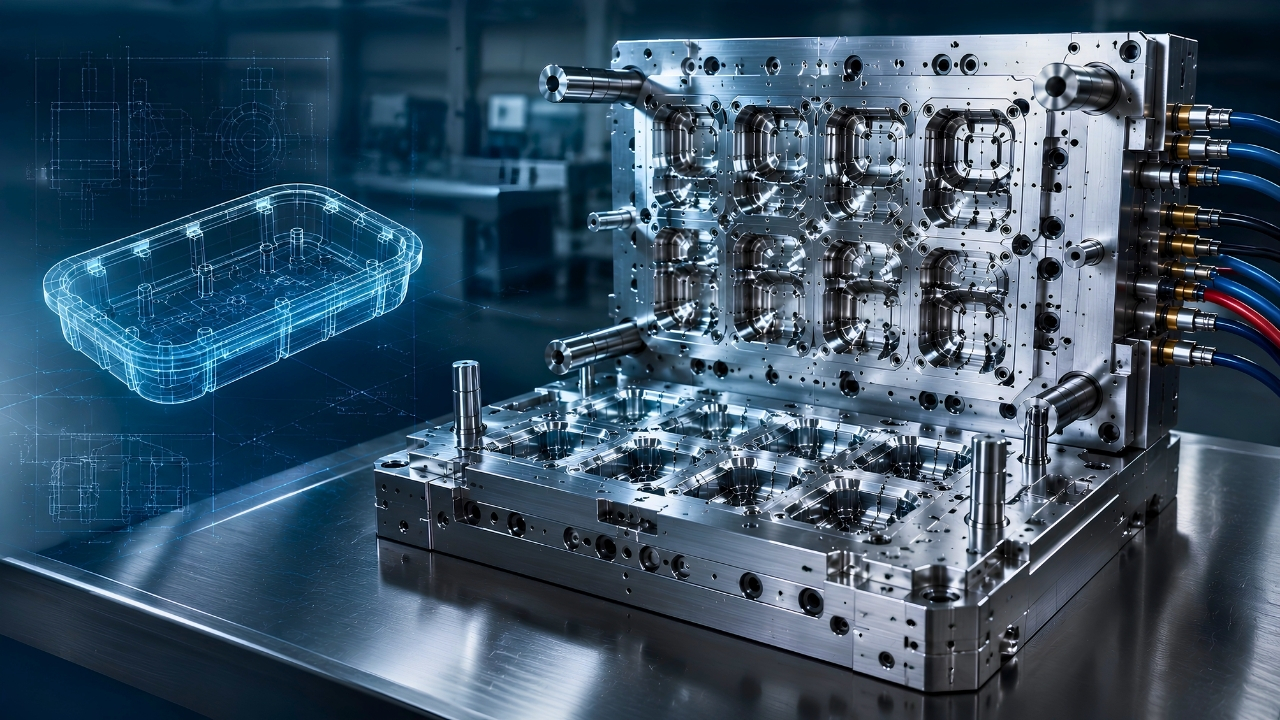
Kalıp gözü, bir enjeksiyon çevriminde bir parçanın üretildiği kalıp boşluğudur.
Tek gözlü kalıp her çevrimde bir parça üretirken, 4 gözlü bir kalıp uygun koşullarda aynı çevrimde dört parça üretebilir. Göz sayısı arttıkça çevrim başına üretim kapasitesi de artabilir.
Ancak bu artış, kalıbın diğer tasarım ve proses gereksinimlerinden bağımsız değildir. Özellikle çok gözlü kalıplarda dolum dengesi, soğutma, yolluk sistemi ve makine kapasitesi daha dikkatli değerlendirilmelidir.
Yıllık veya proje bazlı üretim adedi ilk değerlendirme noktalarından biridir.
Düşük hacimli bir üretimde çok gözlü kalıba yapılan yüksek ilk yatırımın geri dönüşü sınırlı olabilir. Yüksek ve düzenli üretim hacminde ise çevrim başına daha fazla parça üretmek yatırımın ekonomik açıdan değerlendirilmesini değiştirebilir.
Kalıp göz sayısı, çevrim başına üretim miktarını etkiler; ancak tek başına çevrim süresini belirlemez.
Parça geometrisi, malzeme, soğutma koşulları ve proses parametreleri de çevrimi etkiler. Bu nedenle göz sayısı değerlendirilirken toplam üretim kapasitesine bakılmalıdır.
Kalıp, kullanılacağı enjeksiyon makinesinden bağımsız değerlendirilemez.
Makinenin:
uygun göz sayısının belirlenmesinde dikkate alınmalıdır.
Daha fazla göz içeren bir kalıp, mevcut makinenin kapasitesini aşan bir gereksinim oluşturuyorsa teorik üretim avantajı pratikte kullanılamaz.
Göz sayısının artması çoğu projede kalıp yapısının daha karmaşık hale gelmesine ve ilk yatırımın yükselmesine neden olabilir.
Bu nedenle karar yalnızca “çevrim başına daha fazla parça” üzerinden verilmemelidir. İlk yatırımın üretim planı boyunca nasıl karşılanacağı da hesaplanmalıdır.
Çok gözlü bir kalıp, uygun üretim hacminde parça başı maliyetin düşürülmesine katkı sağlayabilir. Ancak bunun gerçekleşmesi; kalıp yatırımı, makine kullanımı, çevrim süresi ve üretim miktarıyla birlikte değerlendirilmelidir.
Dolayısıyla daha fazla göz = otomatik olarak daha düşük parça maliyeti değildir.
Hayır.
Çok gözlü kalıpların temel avantajı, aynı çevrimde daha fazla parça üretme potansiyelidir. Bu durum özellikle yüksek ve sürekli üretimlerde önemli bir ekonomik avantaj sağlayabilir.
Buna karşılık:
Bu nedenle göz sayısı, yalnızca kapasite hedefiyle değil, toplam üretim ekonomisiyle değerlendirilmelidir.
Kalıp göz sayısı belirlenirken makine kapasitesi mutlaka hesaba katılmalıdır.
Örneğin daha fazla göz, aynı çevrimde daha fazla malzeme enjeksiyonu gerektirebilir. Bunun yanında kalıbın fiziksel boyutları ve gerekli sıkıştırma kuvveti de makine seçimini etkileyebilir.
Bu nedenle doğru soru yalnızca “Kaç göz istiyoruz?” değildir.
Daha doğru soru:
“Planlanan göz sayısını, hedeflenen üretim koşullarında hangi makineyle verimli ve kontrollü şekilde çalıştırabiliriz?”
Göz sayısı ile parça maliyeti arasındaki ilişki üretim planına bağlıdır.
Düşük üretim hacmi: Daha az gözlü bir kalıp, düşük başlangıç yatırımı nedeniyle daha uygun olabilir.
Orta üretim hacmi: Kalıp yatırımı ile üretim kapasitesi arasında denge kurulması gerekir.
Yüksek üretim hacmi: Daha fazla göz, çevrim başına üretimi artırarak uygun koşullarda yatırımın daha etkin kullanılmasını sağlayabilir.
Ancak son karar üretim hacmi, makine kapasitesi, çevrim süresi ve proses gereksinimleri birlikte değerlendirilerek verilmelidir.
Çok gözlü kalıplarda tüm gözlerin benzer ve kontrollü üretim koşullarında çalışması önemlidir.
Özellikle:
izlenmelidir.
Göz sayısı arttıkça yalnızca üretim kapasitesini değil, bu kapasitenin ne kadar tutarlı şekilde kullanılabildiğini de değerlendirmek gerekir.
Pratik bir başlangıç yaklaşımı şöyle düşünülebilir:
Düşük üretim hacmi → daha az gözlü kalıp değerlendirilebilir.
Orta üretim hacmi → yatırım ve kapasite dengesi analiz edilir.
Yüksek üretim hacmi → çok gözlü kalıp ekonomik açıdan avantaj sağlayabilir.
Ancak bu yalnızca başlangıç çerçevesidir. Ürün geometrisi, makine kapasitesi, çevrim süresi, toleranslar ve üretim planı son kararı değiştirebilir.
Take Craft Mühendislik’te kalıp göz sayısı yalnızca hedeflenen üretim adedine göre değerlendirilmez.
Ürün geometrisi, üretim hacmi, makine kapasitesi, çevrim süresi, kalıp yatırım maliyeti, parça maliyeti ve kalite gereksinimleri birlikte ele alınır.
Amaç mümkün olan en yüksek göz sayısını belirlemek değildir.
Amaç, projenin üretim planına ve teknik gereksinimlerine uygun göz sayısını belirlemektir.
Doğru injection mold cavities seçimi, maksimum üretim kapasitesini hedeflemekten daha geniş bir mühendislik kararıdır.
Kalıp göz sayısı; yatırım maliyeti, üretim hacmi, makine kapasitesi, çevrim süresi, parça maliyeti ve kalite gereksinimleriyle birlikte değerlendirilmelidir.
Yeni bir plastik parça için kalıp yatırımı planlıyorsanız, ürününüzün üretim hacmi ve teknik gereksinimlerini birlikte değerlendirerek uygun kalıp yapısını belirleyebilirsiniz.
Take Craft Mühendislik, projenizin teknik gereksinimlerine uygun kalıp yapısının değerlendirilmesi ve tekliflendirilmesi sürecinde mühendislik yaklaşımıyla destek sağlayabilir.
🌐 takecraftengineering.com
📩 export@takecraftengineering.com
📞 +90 312 870 11 05
–
Enjeksiyon kalıbında kaç göz olmalı?
Doğru göz sayısı üretim hacmi, çevrim süresi, makine kapasitesi, kalıp yatırım maliyeti, parça başı maliyet ve kalite gereksinimlerine göre belirlenir. Düşük hacimli üretimde daha az gözlü kalıp uygun olabilirken, yüksek hacimli üretimde çok gözlü kalıplar ekonomik avantaj sağlayabilir. Göz sayısı üretim hacmi, makine kapasitesi, çevrim süresi, yatırım maliyeti ve kalite gereksinimleri birlikte değerlendirilerek belirlenmelidir.
Çok gözlü kalıp daha mı ekonomiktir?
Her zaman değil. Çok gözlü kalıplar çevrim başına üretimi artırabilir; ancak ilk yatırım ve proses gereksinimleri de artabilir.
Kalıp göz sayısı parça maliyetini nasıl etkiler?
Daha fazla göz, uygun üretim koşullarında çevrim başına daha fazla parça üreterek parça maliyetini düşürebilir. Ancak yatırım ve üretim koşulları birlikte değerlendirilmelidir.