Узнайте, как выбрать оптимальное количество гнёзд пресс-формы с учётом объёма производства, времени цикла, ТПА, стоимости оснастки и требований к качеству.
Сколько гнёзд должно быть в пресс-форме для литья пластмасс под давлением?
Однозначного ответа на этот вопрос нет.
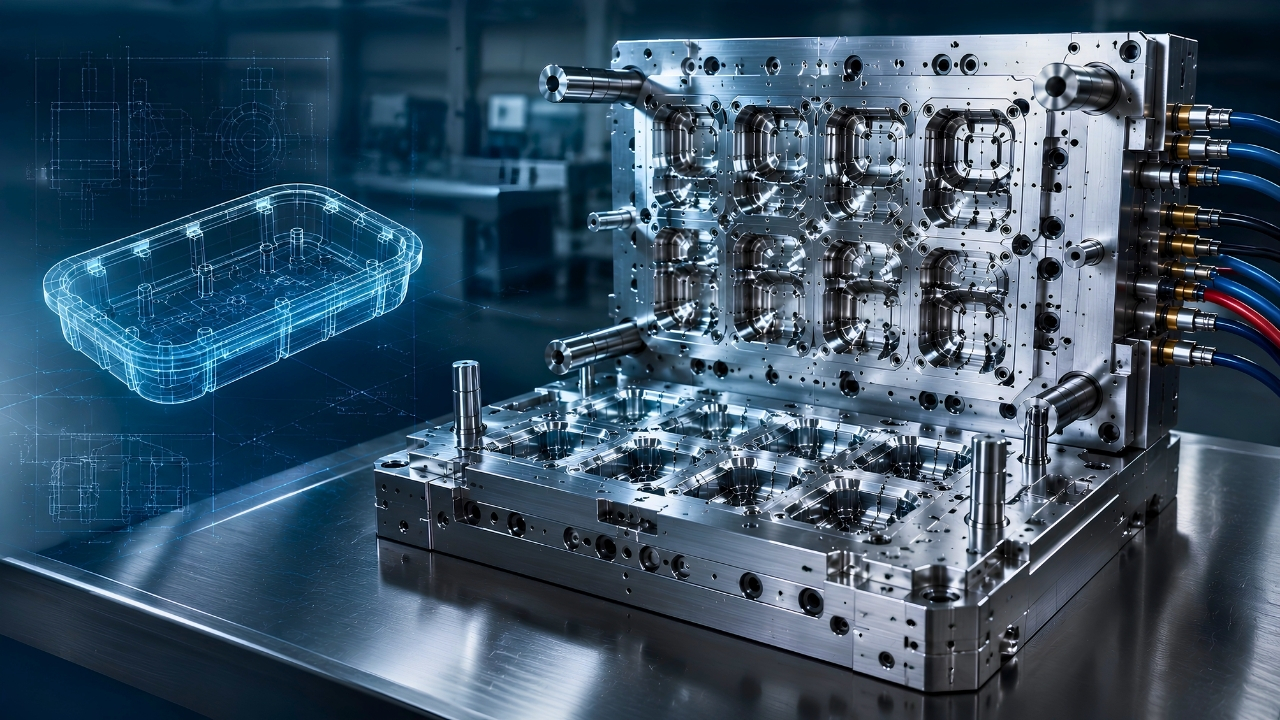
Пресс-форма может иметь 1, 2, 4, 8 и более гнёзд. Но увеличение количества гнёзд не всегда означает более низкую себестоимость или более эффективное производство.
Оптимальная гнёздность пресс-формы определяется совокупностью факторов: годовым объёмом производства, временем цикла, характеристиками термопластавтомата, стоимостью оснастки, требованиями к качеству и экономикой одной детали.
Поэтому правильный вопрос заключается не в том, «сколько гнёзд можно сделать?», а в том, «какое количество гнёзд оптимально для конкретной производственной задачи?»
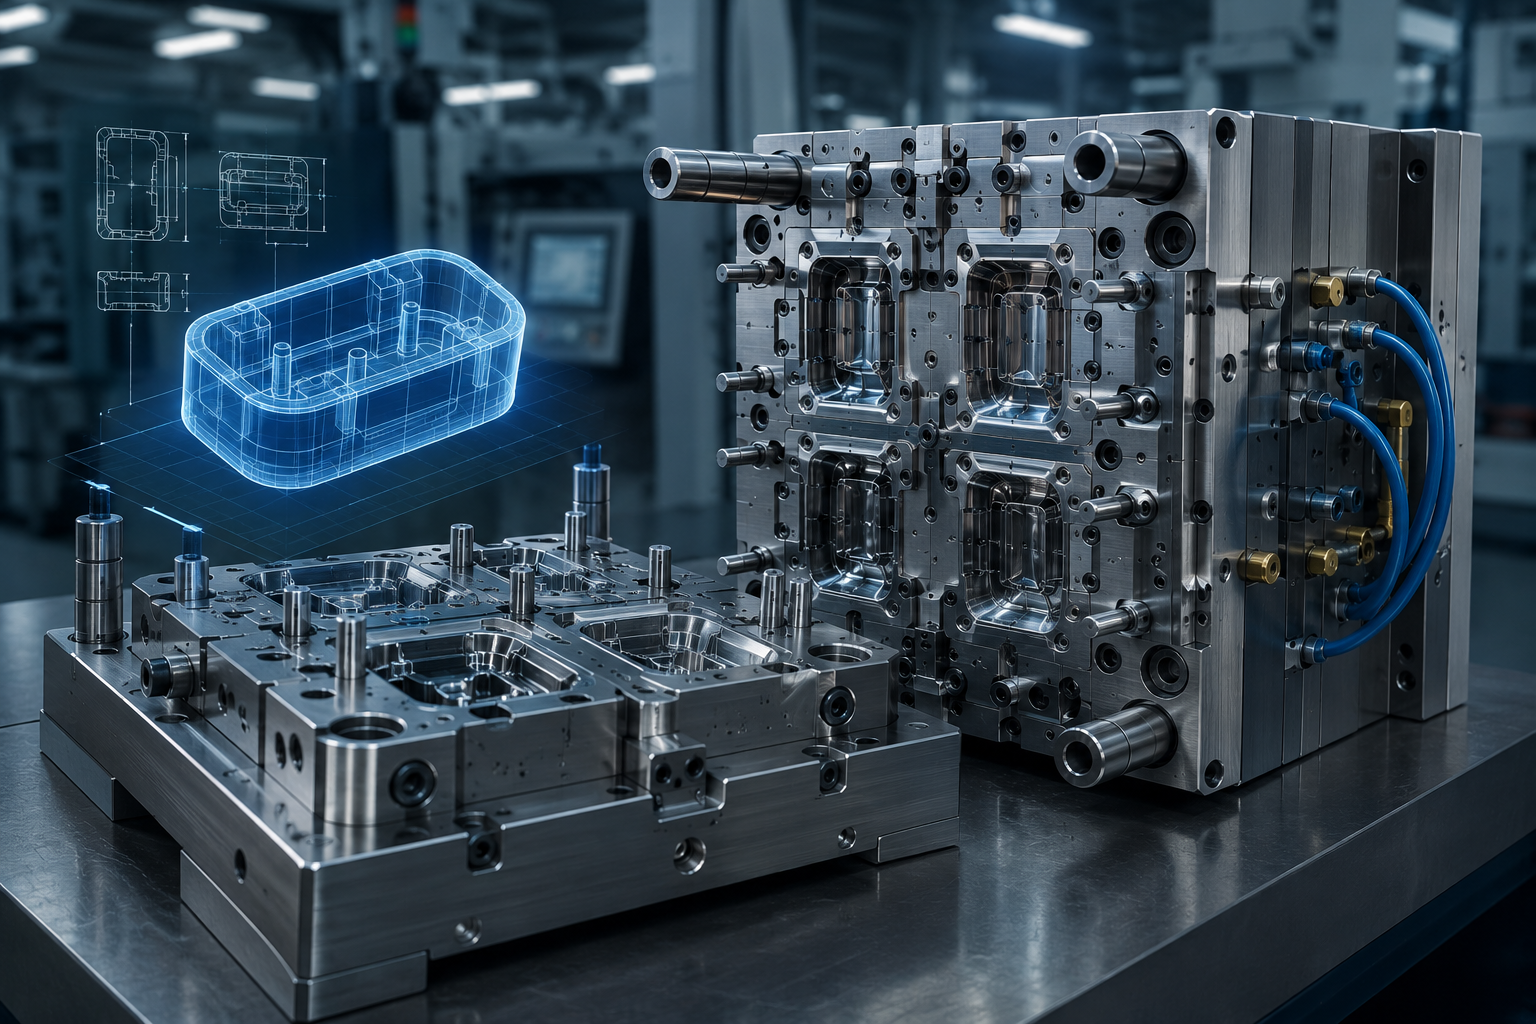
Гнездо пресс-формы — это формообразующая полость, в которой за один цикл литья формируется одна пластиковая деталь.
Например:
При одинаковом времени цикла увеличение количества гнёзд позволяет увеличить выпуск продукции за один цикл.
Именно поэтому многогнёздные пресс-формы широко применяются в серийном и массовом производстве. Однако увеличение гнёзд одновременно повышает требования к конструкции пресс-формы, литниковой системе, охлаждению, оборудованию и контролю процесса.
Количество гнёзд необходимо определять не отдельно, а в контексте всей производственной системы.
Первый вопрос — сколько деталей необходимо производить.
Если годовая потребность относительно небольшая, одногнёздная или двухгнёздная пресс-форма может оказаться более рациональным решением.
При большом объёме производства многогнёздная конструкция позволяет увеличить выпуск без пропорционального увеличения времени цикла.
Например, если цикл составляет 20 секунд:
Но эти цифры показывают только потенциальную производительность. Реальный выбор должен учитывать возможности конкретного ТПА, конструкцию детали и требования к процессу.
Количество гнёзд напрямую связано с производительностью.
Если время цикла составляет 30 секунд, пресс-форма на 4 гнезда потенциально производит четыре детали каждые 30 секунд.
Но увеличение числа гнёзд не обязательно сокращает сам цикл.
Время охлаждения, заполнения, выдержки под давлением и съёма детали определяется конструкцией изделия, материалом, системой охлаждения и параметрами процесса.
Поэтому более правильный подход:
оптимизировать одновременно количество гнёзд и время цикла.
Даже если производственный план оправдывает 8 гнёзд, конкретный термопластавтомат может не подходить для такой пресс-формы.
Необходимо проверить как минимум:
Количество гнёзд влияет одновременно на необходимый объём впрыска и площадь проекции, а значит — и на требования к оборудованию.
Например, при увеличении числа одинаковых гнёзд увеличивается количество материала, которое необходимо впрыснуть за один цикл. Одновременно возрастает суммарная проекционная площадь.
Поэтому пресс-форма должна рассматриваться вместе с машиной, на которой она будет работать.
Многогнёздная пресс-форма обычно сложнее в проектировании и изготовлении.
Увеличивается количество:
В результате первоначальные инвестиции могут существенно увеличиться.
Поэтому сравнивать только цену пресс-формы неправильно.
Нужно оценивать общую экономику проекта:
стоимость пресс-формы + стоимость производства + время цикла + стоимость детали + требования к обслуживанию.
Многогнёздная пресс-форма может снизить себестоимость детали, поскольку несколько изделий производятся за один цикл.
Однако это преимущество проявляется прежде всего при достаточно большом объёме производства.
Если потребность в продукции небольшая, высокая стоимость многогнёздной оснастки может не окупиться.
Поэтому увеличение количества гнёзд имеет смысл только тогда, когда дополнительная производительность действительно используется.
Нет.
Это одна из наиболее распространённых ошибок при выборе пресс-формы.
На первый взгляд 8-гнёздная пресс-форма кажется очевидно более эффективной, чем 2-гнёздная.
Но необходимо учитывать:
Кроме того, чем больше гнёзд, тем важнее балансировка заполнения всех полостей.
При неправильном проектировании одна часть гнёзд может заполняться раньше другой, что приводит к различиям по массе, размерам и качеству изделий.
Для многогнёздных пресс-форм поэтому особенно важны балансировка литниковой системы, охлаждение и стабильность технологического процесса.
Представим пресс-форму на 8 гнёзд.
Теоретически все 8 деталей должны иметь одинаковые:
На практике это зависит от конструкции литниковой системы, расположения гнёзд, длины потоков, давления, температуры и системы охлаждения.
Поэтому увеличение количества гнёзд повышает не только производительность, но и требования к инженерному проектированию.
Для серийного производства недостаточно просто разместить больше полостей внутри одной пресс-формы.
Необходимо обеспечить стабильное и максимально равномерное заполнение всех гнёзд.
Оба решения могут быть правильными — в зависимости от задачи.
| Производственная ситуация | Возможный подход |
|---|---|
| Небольшой объём | 1–2 гнезда |
| Опытная или пилотная серия | 1 гнездо |
| Среднесерийное производство | 2–4 гнезда |
| Высокий объём | 4–8 и более гнёзд |
| Массовое производство | Высокая гнёздность при соответствующем оборудовании |
| Крупногабаритная деталь | Часто 1–2 гнезда |
| Очень высокие требования к стабильности | Гнёздность определяется после анализа процесса |
Это не универсальная таблица выбора.
Она показывает только исходную инженерную логику. Реальная гнёздность должна определяться после анализа детали, материала, объёма и оборудования.
При выборе ТПА необходимо учитывать, что увеличение количества гнёзд влияет на несколько параметров одновременно.
Машина должна обеспечить необходимый объём расплава для всех деталей и литниковой системы за один цикл.
Суммарная проекционная площадь увеличивается вместе с количеством гнёзд. Следовательно, возрастает требуемое усилие смыкания.
Большее количество гнёзд обычно требует большего пространства для размещения полостей, литников и охлаждающих каналов.
Для многогнёздных пресс-форм может потребоваться более сложная система съёма, контроля и автоматизации.
Поэтому подбор пресс-формы и подбор ТПА должны выполняться как единая инженерная задача.
Перед проектированием пресс-формы рекомендуется ответить как минимум на следующие вопросы:
Только после анализа этих параметров имеет смысл выбирать 1, 2, 4, 8 или больше гнёзд.
В упрощённом виде можно использовать следующую логику:
Небольшой объём → меньше гнёзд → ниже первоначальные инвестиции.
Средний объём → баланс между стоимостью оснастки и производительностью.
Большой объём → больше гнёзд → выше потенциальная производительность.
Но между этими пунктами существует множество инженерных нюансов.
Например, сложная деталь с жёсткими допусками может потребовать меньшей гнёздности даже при относительно большом объёме производства.
И наоборот, небольшая и простая деталь с высокой годовой потребностью может оправдывать многогнёздную пресс-форму.
В Take Craft Engineering мы рассматриваем количество гнёзд не как отдельный параметр пресс-формы, а как часть общей производственной системы.
При анализе проекта необходимо учитывать:
Цель — не сделать пресс-форму с максимально возможным количеством гнёзд.
Цель — определить экономически и технически обоснованную гнёздность для конкретного проекта.
Именно такой подход помогает найти баланс между первоначальными инвестициями, производительностью, стабильностью процесса и себестоимостью детали.
Количество гнёзд в пресс-форме напрямую влияет на производительность, стоимость оснастки, требования к термопластавтомату и стабильность процесса.
Однако большее количество гнёзд не всегда означает лучшее решение.
Для правильного выбора необходимо одновременно учитывать объём производства, время цикла, характеристики машины, стоимость пресс-формы, себестоимость детали и требования к качеству.
В конечном итоге оптимальная пресс-форма — это не та, в которой максимально много гнёзд.
Это та, которая обеспечивает необходимый объём производства при технически стабильном процессе и обоснованной себестоимости.
Right Engineering, Right Production.
Если вам необходимо определить оптимальную конструкцию пресс-формы для конкретной детали, команда Take Craft Engineering может оценить проект с точки зрения конструкции изделия, производственного объёма и требований к оснастке.
Take Craft Engineering
Plastic Injection Molding & Mold Manufacturing
+90 312 870 11 05
export@takecraftengineering.com
www.takecraftengineering.com
—
Сколько гнёзд обычно имеет пресс-форма?
Пресс-форма может иметь одно, два, четыре, восемь и более гнёзд. Количество определяется объёмом производства, конструкцией детали, возможностями ТПА и экономикой проекта.
Что лучше — одногнёздная или многогнёздная пресс-форма?
Ни один вариант не является универсально лучшим. Одногнёздная форма может быть рациональнее для небольших объёмов или сложных деталей, а многогнёздная — для серийного производства с высокой потребностью.
Увеличивает ли большее количество гнёзд производительность?
Да, при одинаковом времени цикла большее количество гнёзд позволяет получать больше деталей за один цикл. Однако производительность ограничивается возможностями ТПА и конструкцией пресс-формы.
Влияет ли количество гнёзд на стоимость пресс-формы?
Да. Увеличение гнёзд обычно усложняет формообразующие элементы, литниковую систему, охлаждение и выталкивание, что может увеличить стоимость оснастки.
Как количество гнёзд влияет на ТПА?
При увеличении гнёзд возрастает требуемый объём впрыска и суммарная проекционная площадь, поэтому необходимо проверять объём впрыска, усилие смыкания и другие параметры машины.