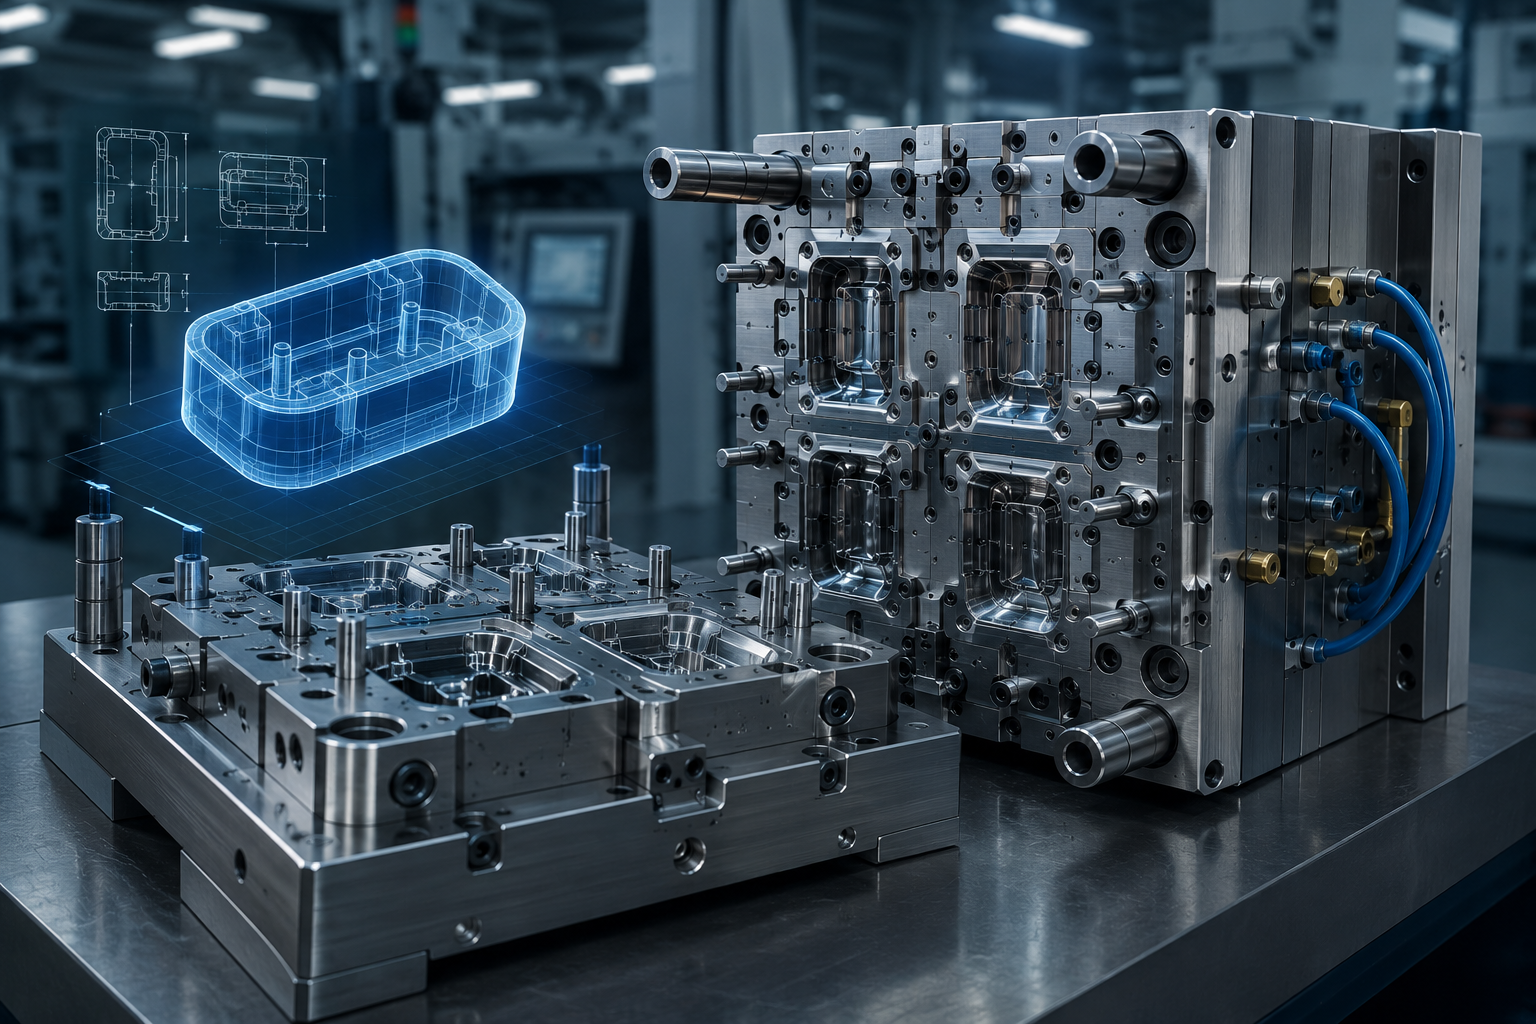
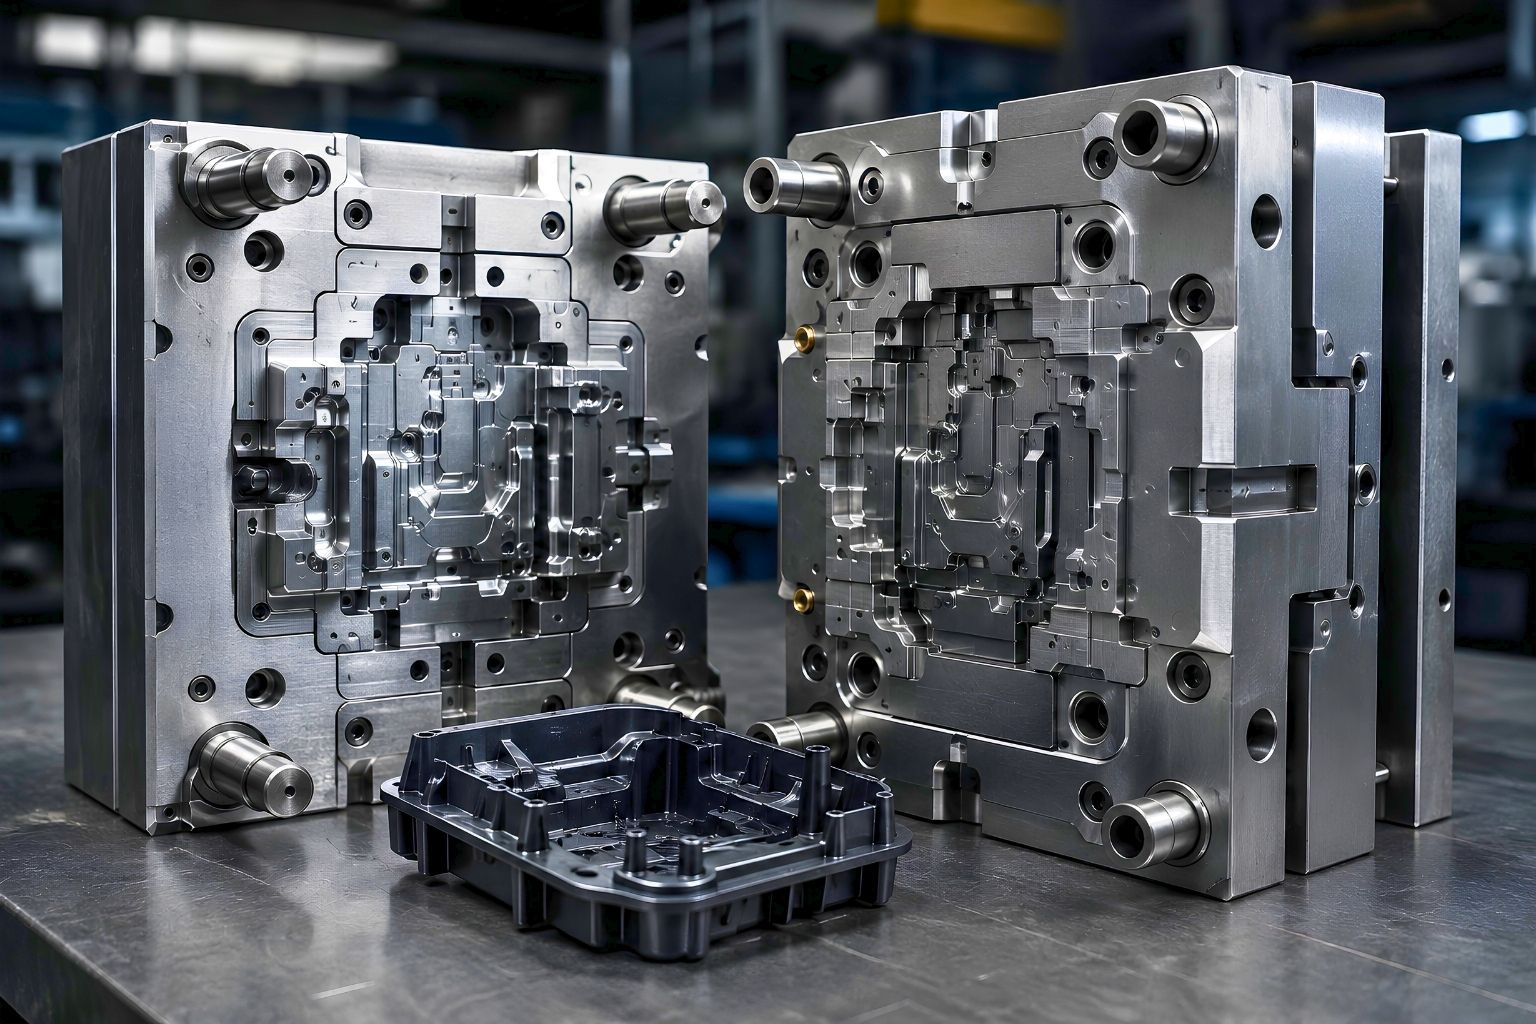
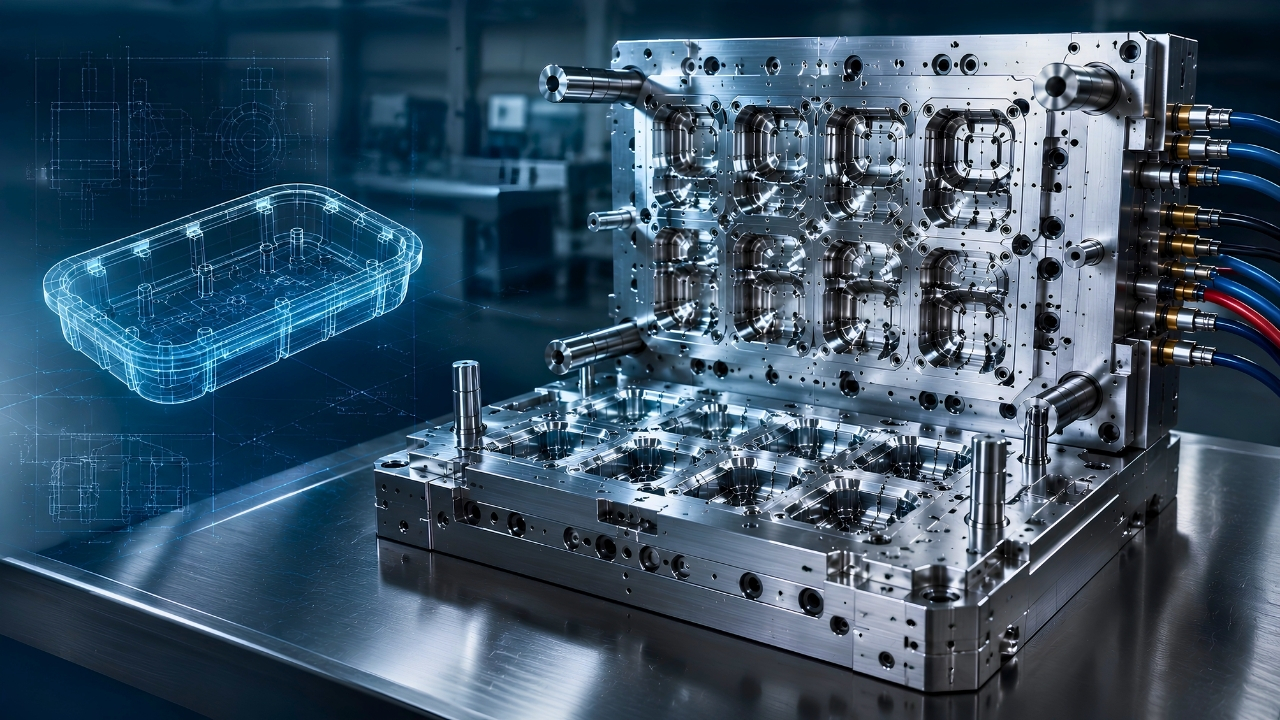
Plastik enjeksiyon kalıp tasarımı; parça geometrisi, draft açısı, et kalınlığı, yolluk, soğutma, itici sistem, çekme ve toleransların birlikte değerlendirilmesini gerektirir. Bir plastik parça CAD ortamında tamamlanmış görünebilir. Ancak bu durum, parçanın doğrudan kalıp üretimine hazır olduğu anlamına gelmez.
Kalıp çeliği işlenmeye başlamadan önce birçok önemli mühendislik sorusunun yanıtlanması gerekir.
Plastik malzeme kalıp boşluğuna nasıl dolacak? Parça nasıl soğuyacak? Ayırma çizgisi nerede konumlandırılacak? Parça kalıptan nasıl çıkarılacak? Malzeme çekmesi kritik ölçüleri nasıl etkileyecek?
Bu noktada plastik enjeksiyon kalıp tasarımı kritik hale gelir.
İyi bir kalıp tasarımı yalnızca parçayı üretebilen bir takım oluşturmak değildir. Amaç; üretilebilirlik, parça kalitesi, çevrim süresi, kalıp ömrü, bakım gereksinimleri, kalıp maliyeti ve uzun vadeli üretim stabilitesi arasında doğru dengeyi kurmaktır.
Süreç kalıpla değil, parçanın kendisiyle başlar.
Plastik enjeksiyon kalıp tasarımı, bir plastik parçanın enjeksiyon kalıbı içinde nasıl üretileceğini belirleyen mühendislik sürecidir.
Bu süreçte aşağıdaki konular değerlendirilir:
Bu kararların her biri diğer tasarım unsurlarını etkileyebilir.
Örneğin parça geometrisindeki bir değişiklik ayırma çizgisini değiştirebilir. Ayırma çizgisindeki değişiklik kalıp yapısını etkileyebilir. Kalıp yapısı ise soğutma sistemini, üretim karmaşıklığını ve kalıp maliyetini değiştirebilir.
Bu nedenle enjeksiyon kalıp tasarımı, birbirinden bağımsız tasarım kurallarının uygulanması olarak değil, birbirine bağlı bir mühendislik süreci olarak ele alınmalıdır.
Kalıp tasarımının ilk adımı, parçanın üretimde neyi başarması gerektiğini anlamaktır.
Parça analizi kapsamında şu konular değerlendirilebilir:
Her ölçünün üretim açısından aynı öneme sahip olması gerekmez.
Bir ölçü montaj fonksiyonunu doğrudan etkileyebilirken, başka bir ölçünün fonksiyonel açıdan kritik bir etkisi olmayabilir. Kozmetik bir yüzey, giriş noktası için kullanılabilecek bölgeleri sınırlayabilir. Bir undercut bölgesi ise sürgü, lifter veya farklı bir kalıp mekanizması gerektirebilir.
Tüm bu detaylar kalıp konseptini doğrudan etkiler.
Plastik enjeksiyon kalıp tasarımı, kalıp çizimiyle değil; doğru parça analiziyle başlar.
Draft açısı, parçanın kalıptan daha kontrollü ve güvenilir şekilde çıkmasına yardımcı olur.
Yeterli draft bulunmadığında parça, kalıp yüzeyine tutunabilir. Bu durum kalıptan çıkarma kuvvetlerini artırabilir ve yüzey hasarı, deformasyon veya tutarsız parça çıkışı gibi riskler oluşturabilir.
Ancak her plastik parça için tek bir doğru draft açısı yoktur.
Uygun draft gereksinimi şu faktörlere bağlı olabilir:
Örneğin dokulu yüzeyler, düz ve pürüzsüz yüzeylerden farklı draft değerlendirmeleri gerektirebilir.
Amaç mümkün olan en yüksek draft açısını kullanmak değildir. Gereğinden fazla draft, parça geometrisini veya fonksiyonel gereksinimleri etkileyebilir.
Doğru yaklaşım; güvenilir kalıptan çıkışı, parçanın tasarım ve fonksiyon gereksinimleriyle birlikte değerlendirmektir.
Et kalınlığı; plastik malzemenin akışını, soğumasını ve çekmesini doğrudan etkiler.
Büyük et kalınlığı farklılıkları, parça içinde eşit olmayan soğuma koşullarına neden olabilir. Kalın bölgeler genellikle ince bölgelere göre daha uzun süre sıcak kalır.
Bu durum:
gibi sorunlara katkıda bulunabilir.
Bu nedenle mümkün olduğunda dengeli ve kontrollü et kalınlığı önemli bir tasarım hedefidir.
Ancak bu, parçanın her bölgesinde tamamen aynı et kalınlığı kullanılması gerektiği anlamına gelmez. Fonksiyonel veya yapısal gereksinimler belirli bölgelerde farklı et kalınlıklarını gerekli kılabilir.
Asıl mühendislik sorusu, et kalınlığı geçişlerinin gereksiz üretim risklerini azaltacak şekilde yönetilip yönetilemeyeceğidir.
Et kalınlığı aynı zamanda çevrim süresini de etkileyebilir. Gereğinden kalın bölgeler daha uzun soğuma süresi gerektirebilir ve üretim verimliliğini azaltabilir.
Ayırma çizgisi, kalıbın parçayı serbest bırakmak için nereden ayrılacağını belirler.
Konumu aşağıdaki faktörleri etkileyebilir:
Ayırma çizgisi kararı, kalıbın açılma yönüyle doğrudan ilişkilidir.
Bazı geometriler nispeten basit bir açılma hareketiyle üretilebilir. Diğerleri ise undercut bölgelerini oluşturabilmek için sürgü, lifter veya ek mekanizmalar gerektirebilir.
Bu mekanizmalar ürün tasarımı için gerekli olabilir. Ancak aynı zamanda kalıp karmaşıklığını, üretim emeğini ve bakım gereksinimlerini artırabilir.
Uygun bir kalıp yapısı, gereksiz karmaşıklık oluşturmadan parçanın teknik gereksinimlerini desteklemelidir.
Giriş noktası, eriyik plastiğin kalıp boşluğuna girdiği bölgedir.
Giriş noktasının konumu ve tasarımı şu unsurları etkileyebilir:
Çok gözlü kalıplarda akış dengesi ayrıca önemli bir değerlendirme konusudur.
Amaç yalnızca birden fazla kalıp boşluğunu doldurmak değildir. Gerektiğinde gözler arasında daha tutarlı dolum koşulları sağlamaktır.
Bu nedenle giriş noktası seçimi; parça geometrisi, kritik yüzeyler, dolum davranışı ve üretim gereksinimleri birlikte değerlendirilerek yapılmalıdır.
Yolluk sistemi de genel kalıp konseptinin önemli bir parçasıdır.
Sıcak veya soğuk yolluk sisteminin uygunluğu;
gibi proje özelindeki faktörlere bağlıdır.
Her iki sistem de otomatik olarak diğerinden daha iyi kabul edilmemelidir.
Soğutma, plastik enjeksiyon kalıp tasarımının en önemli unsurlarından biridir. Çünkü hem parça kalitesini hem de üretim performansını doğrudan etkiler.
Soğutma stratejisi şu konular üzerinde etkili olabilir:
Soğutma kanalları, parçanın geometrisine ve kalıbın termal gereksinimlerine uygun şekilde tasarlanmalıdır.
Bazı bölgeler; geometrileri veya yerel et kalınlıkları nedeniyle daha fazla ısı tutabilir. Isı etkin şekilde yönetilmezse kalıp yine de parça üretebilir, ancak seri üretim performansı olumsuz etkilenebilir.
Bir kalıp üretilebilir olabilir ancak soğutma stratejisi yeterli değilse seri üretimde beklenen performansı sağlayamayabilir.
Bu nedenle soğutma, temel kalıp yapısı tamamlandıktan sonra ele alınacak ikincil bir detay olarak görülmemelidir.
Plastik malzeme kalıp boşluğuna girerken içeride bulunan havanın kontrollü şekilde dışarı çıkabilmesi gerekir.
Yetersiz havalandırma:
gibi sorunlara neden olabilir.
Havalandırma küçük bir tasarım detayı gibi görünse de proses stabilitesi üzerinde önemli bir etkiye sahip olabilir.
İtici sistemi de aynı derecede önemlidir.
Amaç yalnızca parçayı kalıptan dışarı itmek değildir. Amaç; parçayı gereksiz deformasyon veya görünür itici izleri oluşturmadan kontrollü ve tekrarlanabilir şekilde kalıptan çıkarmaktır.
İtici konumları ve kuvvet dağılımı; parça geometrisi ve parçanın kalıp üzerinde tutunma eğiliminde olduğu bölgelerle birlikte değerlendirilmelidir.
Yetersiz itici sistemi planlaması, dolum ve soğutma kabul edilebilir olsa bile parça hasarına neden olabilir.
Plastik malzemeler soğurken çekme gösterir. Ancak çekme davranışı kullanılan malzemeye bağlı olarak değişir ve proses koşulları ile parça geometrisinden de etkilenebilir.
Bu nedenle kalıp ölçüleri, istenen nihai parça ölçüleriyle doğrudan aynı kabul edilemez.
Kritik ölçüler ve ölçüsel stabilite değerlendirilirken malzeme çekmesi dikkate alınmalıdır.
Aynı yaklaşım toleranslar için de geçerlidir.
Daha dar toleranslar otomatik olarak daha iyi mühendislik anlamına gelmez.
Bir tolerans gerçek bir fonksiyonel gereksinime dayanmalıdır. Gereksiz derecede sıkı toleranslar; kalıp karmaşıklığını, ölçüm gereksinimlerini ve üretim zorluğunu artırabilir ancak ürün performansına ek bir katkı sağlamayabilir.
Amaç, gerçekten kritik olan ölçüleri belirlemek ve kalıp tasarımını gerçekçi üretim gereksinimlerine göre oluşturmaktır.
DFM (Design for Manufacturing / Üretilebilirlik İçin Tasarım), kalıp üretimine başlamadan önceki en önemli mühendislik değerlendirmelerinden biridir.
Bir DFM analizi şu alanlardaki potansiyel sorunları değerlendirebilir:
DFM’in amacı yalnızca parçayı “üretilebilir” hale getirmek değildir.
Daha geniş amaç, tasarım değişikliklerinin hâlâ daha kolay değerlendirilebildiği aşamada potansiyel üretim sorunlarını belirlemektir.
Geç fark edilen bir tasarım sorunu; kalıp revizyonlarını, teslimat planını ve proje maliyetini etkileyebilir.
Aynı sorunun kalıp üretimi başlamadan önce belirlenmesi ise proje ekibine daha fazla çözüm seçeneği sunar.
Kalıp maliyeti yalnızca çelik ve işleme süresinden oluşmaz.
Tasarım kararları ile üretim maliyeti arasındaki ilişki çoğu zaman şu şekilde ilerler:
Tasarım Kararı → Kalıp Karmaşıklığı → Üretim Emeği → Kalıp Maliyeti → Parça Maliyeti → Üretim Performansı
Örneğin ek yan hareket mekanizmaları kalıp karmaşıklığını artırabilir. Yetersiz soğutma çevrim süresini uzatabilir. Gereksiz toleranslar ise üretim gereksinimlerini artırabilir.
Bu nedenle en düşük maliyetli kalıp tasarımı, her zaman toplam üretim açısından en uygun çözüm olmayabilir.
Doğru yaklaşım; ilk kalıp yatırımını ve uzun vadeli üretim gereksinimlerini birlikte değerlendirmektir.
| Tasarım Hatası | Olası Sonuç | Önleme Yaklaşımı |
| Draft açısının ihmal edilmesi | Parçanın kalıba yapışması veya yüzey hasarı | İtme ve kalıptan çıkış gereksinimlerini erken değerlendirin |
| Dengesiz et kalınlığı | Çökme, çarpılma veya ölçüsel değişkenlik | Et kalınlığı geçişlerini analiz edin |
| Uygun olmayan giriş noktası | Akış veya kozmetik sorunlar | Dolum stratejisini değerlendirin |
| Yetersiz soğutma | Uzun çevrim veya ölçüsel sorunlar | Isı yönetimini erken planlayın |
| Yetersiz havalandırma | Hava kapanması veya yanık izleri | Havanın tahliyesini tasarımda değerlendirin |
| Yetersiz itici sistemi | Deformasyon veya itici izleri | Kuvvet dağılımını ve itme noktalarını inceleyin |
| Gereksiz sıkı toleranslar | Daha yüksek kalıp ve üretim maliyeti | Toleransları fonksiyonel gereksinime göre belirleyin |
| Geç DFM analizi | Maliyetli revizyonlar | Kalıp üretiminden önce üretilebilirliği inceleyin |
Kalıp üretimine başlamadan önce aşağıdaki başlıkları gözden geçirin:
İyi bir plastik enjeksiyon kalıp tasarımı, tek bir tasarım kuralına bağlı değildir.
Parça gereksinimleri ile kalıp karmaşıklığı, üretim performansı, kalite, bakım ve maliyet arasında dengeli mühendislik kararları alınmasını gerektirir.
Başarılı bir tasarım yalnızca bir parçanın bir kez kalıplanmasını sağlamaz. Projenin üretim ömrü boyunca kontrollü, tekrarlanabilir ve stabil üretimi desteklemelidir.
Kalıp üretimine geçmeden önce parça geometrisinin, malzeme davranışının, üretim hacminin ve kritik gereksinimlerin değerlendirilmesi; risklerin daha erken belirlenmesine ve daha doğru mühendislik kararları alınmasına yardımcı olabilir.
Take Craft Engineering‘de kalıp tasarımı, yalnızca bağımsız bir kalıp üretim aşaması olarak değil; parça gereksinimleri ve üretim hedefleriyle birlikte değerlendirilir.
Yeni bir plastik parça geliştiriyor ve üretime geçmeden önce üretilebilirlik ile kalıp gereksinimlerini değerlendirmek istiyorsanız, Take Craft Engineering ekibi projeniz için uygun mühendislik ve üretim yaklaşımının belirlenmesine yardımcı olabilir.
🌐 www.takecraftengineering.com
📩 export@takecraftengineering.com
📞 +90 312 870 1105