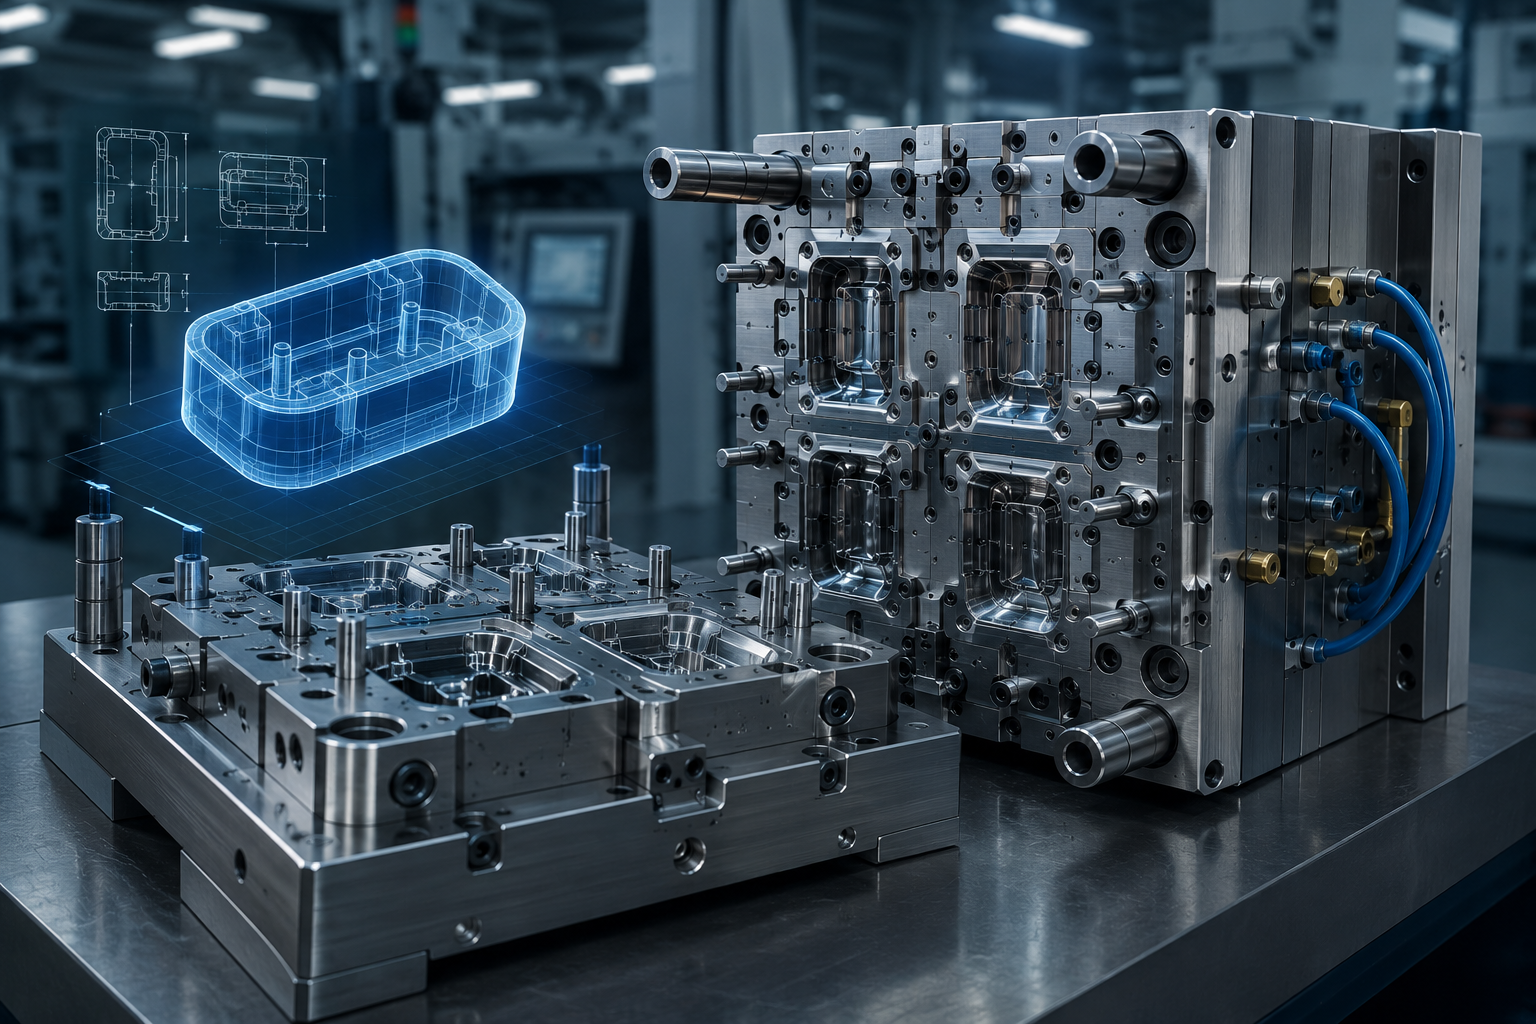
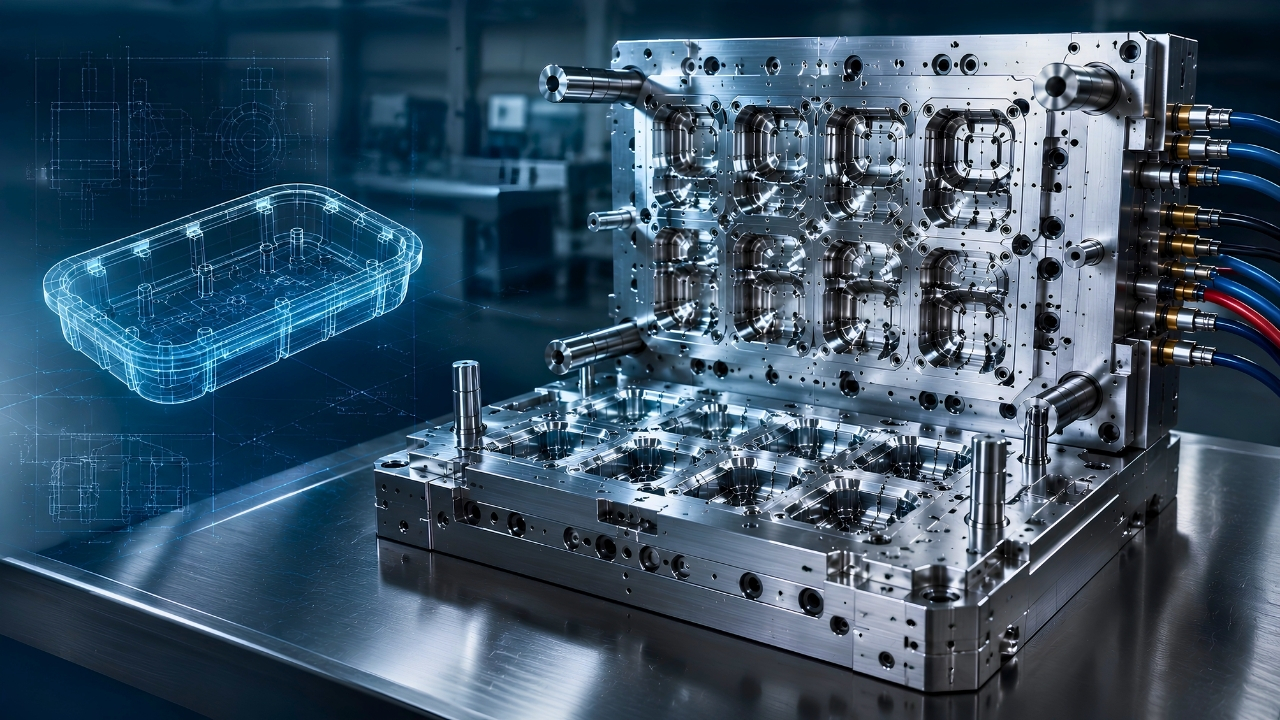
تعرف على كيفية تحديد عدد تجاويف قالب الحقن المناسب بناءً على حجم الإنتاج، زمن الدورة، قدرة الماكينة، تكلفة القالب ومتطلبات الجودة.
كم تجويفًا يجب أن يحتوي عليه قالب الحقن؟
لا توجد إجابة واحدة صحيحة على هذا السؤال.
يمكن أن يحتوي قالب الحقن على تجويف واحد أو تجويفين أو 4 أو 8 تجاويف أو أكثر. لكن زيادة عدد التجاويف لا تعني بالضرورة انخفاض تكلفة القطعة أو أن القالب أصبح أكثر كفاءة من الناحية الاقتصادية.
يعتمد العدد المناسب من تجاويف قالب الحقن على مجموعة من العوامل، أهمها:
لذلك، لا ينبغي أن يكون السؤال الأساسي:
“كم عدد التجاويف التي يمكن وضعها في القالب؟”
بل:
“ما عدد التجاويف الأنسب فنيًا واقتصاديًا لهذا المشروع؟”
التجويف هو الجزء المشكّل داخل قالب الحقن الذي تتكون فيه قطعة بلاستيكية واحدة أثناء دورة القولبة.
فعلى سبيل المثال:
وبالتالي، يمكن لزيادة عدد التجاويف أن ترفع كمية الإنتاج في كل دورة، خصوصًا عندما يكون زمن الدورة متقاربًا.
لكن زيادة عدد التجاويف تؤدي أيضًا إلى زيادة متطلبات التصميم والهندسة، بما في ذلك:
لذلك يجب النظر إلى عدد التجاويف باعتباره جزءًا من منظومة الإنتاج بالكامل.
لا يمكن تحديد العدد المناسب اعتمادًا على عامل واحد فقط. يجب تقييم عدة عوامل فنية واقتصادية في الوقت نفسه.
أول سؤال يجب طرحه هو:
كم قطعة سيتم إنتاجها؟
إذا كان حجم الإنتاج السنوي منخفضًا نسبيًا، فقد يكون قالب أحادي التجويف أو ثنائي التجاويف خيارًا أكثر منطقية.
أما في الإنتاج بكميات كبيرة، فقد يكون القالب متعدد التجاويف أكثر ملاءمة لأنه يسمح بإنتاج عدة قطع في دورة واحدة.
على سبيل المثال، إذا كان زمن الدورة 20 ثانية:
لكن هذه المقارنة تمثل القدرة النظرية للإنتاج فقط.
فالقدرة الفعلية تعتمد أيضًا على تصميم القطعة، ونوع المادة، وماكينة الحقن، ونظام التغذية والتبريد.
يرتبط عدد التجاويف بشكل مباشر بإنتاجية القالب.
كلما كان حجم الإنتاج أكبر وزمن الدورة أقصر، زادت أهمية تقييم استخدام قالب متعدد التجاويف.
لكن زيادة عدد التجاويف لا تعني بالضرورة تقليل زمن الدورة.
فزمن التعبئة والضغط والتبريد والإخراج يعتمد على عوامل مثل:
لذلك يجب تحديد عدد التجاويف وزمن الدورة كجزء من دراسة واحدة.
من أكثر النقاط التي يتم تجاهلها عند اختيار عدد التجاويف قدرة ماكينة الحقن المتاحة.
قد يكون قالب بـ 8 تجاويف مناسبًا من ناحية حجم الإنتاج، لكنه قد لا يكون مناسبًا للماكينة التي سيتم استخدامه عليها.
يجب التحقق، على سبيل المثال، من:
كلما زاد عدد التجاويف، تزداد كمية المادة التي يجب حقنها خلال الدورة.
كما يمكن أن تزداد المساحة الإسقاطية الإجمالية، مما يؤثر على قوة الإغلاق المطلوبة.
لذلك يجب اختيار القالب وماكينة الحقن كنظام واحد، وليس كعنصرين منفصلين.
عادةً ما يكون القالب متعدد التجاويف أكثر تعقيدًا من القالب أحادي التجويف.
ومع زيادة عدد التجاويف، قد تزداد متطلبات:
وهذا قد يؤدي إلى ارتفاع الاستثمار الأولي في القالب.
لذلك لا ينبغي اتخاذ القرار بناءً على سعر القالب فقط.
الأفضل هو دراسة التكلفة الإجمالية للمشروع:
تكلفة القالب + تكلفة الإنتاج + زمن الدورة + تكلفة القطعة + الصيانة
يمكن للقالب متعدد التجاويف أن يساعد في خفض تكلفة القطعة لأن عدة قطع يتم إنتاجها في دورة واحدة.
لكن هذا لا يعني أن القالب متعدد التجاويف سيكون دائمًا أكثر اقتصادية.
إذا كان حجم الإنتاج منخفضًا، فقد لا يتم استغلال الطاقة الإنتاجية الإضافية بما يكفي لتعويض الاستثمار الأعلى في القالب.
لذلك يجب أن يعتمد القرار على:
حجم الإنتاج المتوقع + تكلفة القالب + تكلفة القطعة + فترة استرداد الاستثمار.
لا.
هذه من أكثر المفاهيم الخاطئة شيوعًا عند اختيار قوالب الحقن.
قد يبدو قالب بـ 8 تجاويف أكثر كفاءة من قالب بتجويفين لأنه ينتج عددًا أكبر من القطع في كل دورة.
لكن يجب أيضًا النظر إلى:
كما أن زيادة عدد التجاويف تجعل توازن التعبئة أكثر أهمية.
إذا لم يتم تصميم نظام التغذية بشكل مناسب، فقد تمتلئ بعض التجاويف قبل غيرها، مما قد يؤدي إلى اختلافات في:
ولهذا السبب فإن زيادة عدد التجاويف ليست مجرد قرار يتعلق بالإنتاجية، بل هي أيضًا قرار هندسي.
في القالب متعدد التجاويف، يجب أن تكون عملية ملء جميع التجاويف متقاربة قدر الإمكان.
والهدف هو الحصول على قطع متشابهة من حيث:
إذا كان هناك اختلاف كبير في مسارات تدفق المادة أو الضغط أو درجة الحرارة، فقد تختلف النتائج بين التجاويف.
ولهذا يجب دراسة:
كلما زاد عدد التجاويف، أصبحت عملية موازنة التعبئة أكثر أهمية.
يمكن أن يكون كلا الخيارين مناسبًا، حسب متطلبات المشروع.
| حالة الإنتاج | الخيار المحتمل |
|---|---|
| حجم إنتاج منخفض | 1–2 تجويف |
| نموذج أولي أو إنتاج تجريبي | تجويف واحد |
| إنتاج متوسط | 2–4 تجاويف |
| إنتاج مرتفع | 4–8 تجاويف أو أكثر |
| إنتاج بكميات كبيرة | قالب متعدد التجاويف إذا كانت الماكينة والعملية مناسبتين |
| قطعة كبيرة الحجم | غالبًا عدد أقل من التجاويف |
| متطلبات أبعاد صارمة | تحديد عدد التجاويف بعد دراسة هندسية تفصيلية |
هذه الأرقام ليست قاعدة تصميم عامة.
إنها نقطة بداية فقط.
فالقرار النهائي يعتمد على هندسة القطعة، المادة، حجم الإنتاج، ماكينة الحقن، متطلبات الجودة والتكلفة المستهدفة.
زيادة عدد التجاويف تؤثر على عدة عوامل في ماكينة الحقن في الوقت نفسه.
يجب أن تكون الماكينة قادرة على توفير كمية المادة المطلوبة لجميع التجاويف بالإضافة إلى نظام التغذية خلال دورة واحدة.
كلما زادت المساحة الإسقاطية الإجمالية، قد تزداد قوة الإغلاق المطلوبة لمنع فتح القالب أثناء الحقن.
زيادة عدد التجاويف قد تتطلب مساحة أكبر لترتيب التجاويف ونظام التغذية والتبريد والطرد.
قد تتطلب القوالب متعددة التجاويف أنظمة أكثر تطورًا للإخراج، والمناولة، ومراقبة العملية.
لذلك يجب أن يتم اختيار القالب والماكينة ضمن دراسة إنتاجية متكاملة.
قبل البدء في تصميم قالب الحقن، من المفيد الإجابة عن الأسئلة التالية:
بعد تحليل هذه البيانات يمكن اتخاذ قرار أكثر دقة بشأن استخدام تجويف واحد أو 2 أو 4 أو 8 تجاويف أو أكثر.
يمكن تبسيط الفكرة بالشكل التالي:
حجم إنتاج منخفض → عدد أقل من التجاويف → استثمار أولي أقل
حجم إنتاج متوسط → توازن بين تكلفة القالب والإنتاجية
حجم إنتاج مرتفع → عدد أكبر من التجاويف → إنتاجية أعلى محتملة
لكن في المشاريع الصناعية الحقيقية، توجد عوامل إضافية يجب أخذها في الاعتبار.
فعلى سبيل المثال، قد تتطلب قطعة معقدة ذات تفاوتات دقيقة عددًا أقل من التجاويف حتى مع وجود حجم إنتاج مرتفع.
وفي المقابل، قد يكون القالب متعدد التجاويف مناسبًا جدًا لقطعة صغيرة وبسيطة يتم إنتاجها بكميات كبيرة.
في Take Craft Engineering لا نتعامل مع عدد التجاويف كرقم منفصل عن باقي المشروع.
بل نعتبره جزءًا من استراتيجية تصميم القالب والإنتاج.
عند تقييم مشروع جديد، يجب دراسة عوامل مثل:
الهدف ليس الوصول إلى أكبر عدد ممكن من التجاويف.
الهدف هو الوصول إلى العدد المناسب فنيًا واقتصاديًا للمشروع المحدد.
هذا النهج يساعد على تحقيق توازن أفضل بين الاستثمار الأولي، والإنتاجية، واستقرار العملية، وتكلفة القطعة.
يؤثر عدد تجاويف قالب الحقن بشكل مباشر على الإنتاجية، وتكلفة القالب، ومتطلبات ماكينة الحقن واستقرار العملية.
لكن زيادة عدد التجاويف لا تعني دائمًا أن الحل أصبح أفضل.
يجب أن يتم تحديد العدد المناسب بناءً على حجم الإنتاج، وزمن الدورة، وقدرة الماكينة، وتكلفة القالب، وتكلفة القطعة ومتطلبات الجودة.
في النهاية، القالب الأفضل ليس بالضرورة القالب الذي يحتوي على أكبر عدد من التجاويف.
بل هو القالب الذي يحقق حجم الإنتاج المطلوب من خلال عملية مستقرة وتكلفة إجمالية مناسبة.
Right Engineering, Right Production.
إذا كنت تعمل على مشروع جديد وتحتاج إلى تحديد عدد التجاويف المناسب لقالب الحقن، يمكن لفريق Take Craft Engineering تقييم المشروع من حيث هندسة القطعة، حجم الإنتاج، تصميم القالب ومتطلبات ماكينة الحقن.
Take Craft Engineering
Plastic Injection Molding & Mold Manufacturing
+90 312 870 11 05
export@takecraftengineering.com
www.takecraftengineering.com
كم عدد التجاويف في قالب الحقن؟
يمكن أن يحتوي قالب الحقن على تجويف واحد أو عدة تجاويف. ويعتمد العدد المناسب على حجم الإنتاج، تصميم القطعة، ماكينة الحقن وتكلفة القالب.
ما هو القالب متعدد التجاويف؟
هو قالب يحتوي على عدة تجاويف تسمح بإنتاج عدة قطع بلاستيكية خلال دورة حقن واحدة.
هل القالب متعدد التجاويف أكثر اقتصادية؟
ليس دائمًا. قد تكون تكلفته الأولية أعلى، لكنه يمكن أن يخفض تكلفة القطعة عند الإنتاج بكميات كبيرة.
كيف أختار عدد تجاويف قالب الحقن؟
يجب دراسة حجم الإنتاج، زمن الدورة، وزن القطعة، المادة، قدرة ماكينة الحقن، تكلفة القالب ومتطلبات الجودة قبل تحديد العدد.
هل زيادة عدد التجاويف تزيد الإنتاجية؟
نعم، من حيث المبدأ يمكن إنتاج عدد أكبر من القطع في كل دورة، بشرط أن تكون الماكينة وتصميم القالب ونظام التغذية والتبريد مناسبة.
ما أهمية توازن التجاويف؟
يضمن توازن التعبئة أن تحصل التجاويف المختلفة على ظروف معالجة متقاربة، مما يساعد على تقليل الاختلافات في الوزن والأبعاد والجودة.