تعرف على أهم عوامل تصميم قوالب الحقن، من تحليل القطعة وزوايا السحب وسماكة الجدار إلى التغذية والتبريد والإخراج والانكماش والتفاوتات وتحليل DFM.
قد تبدو القطعة البلاستيكية مكتملة في نظام CAD، ولكن هذا لا يعني بالضرورة أنها جاهزة للانتقال إلى تصنيع القالب.
قبل بدء تشغيل فولاذ القالب، يجب الإجابة عن مجموعة من الأسئلة الهندسية المهمة.
كيف ستتدفق المادة البلاستيكية داخل التجويف؟ كيف سيتم تبريد القطعة؟ أين يجب وضع سطح الفصل؟ كيف سيتم إخراج القطعة من القالب؟ وكيف سيؤثر انكماش المادة على الأبعاد الحرجة؟
هنا تظهر أهمية تصميم قوالب الحقن.
فالتصميم الجيد للقالب لا يقتصر على إنشاء أداة قادرة على إنتاج القطعة. بل يجب أن يوازن بين قابلية التصنيع، وجودة القطعة، وزمن الدورة، وعمر القالب، ومتطلبات الصيانة، وتكلفة الأدوات واستقرار الإنتاج على المدى الطويل.
ولهذا يبدأ تصميم القالب من تحليل القطعة ومتطلبات الإنتاج، وليس من رسم القالب فقط.
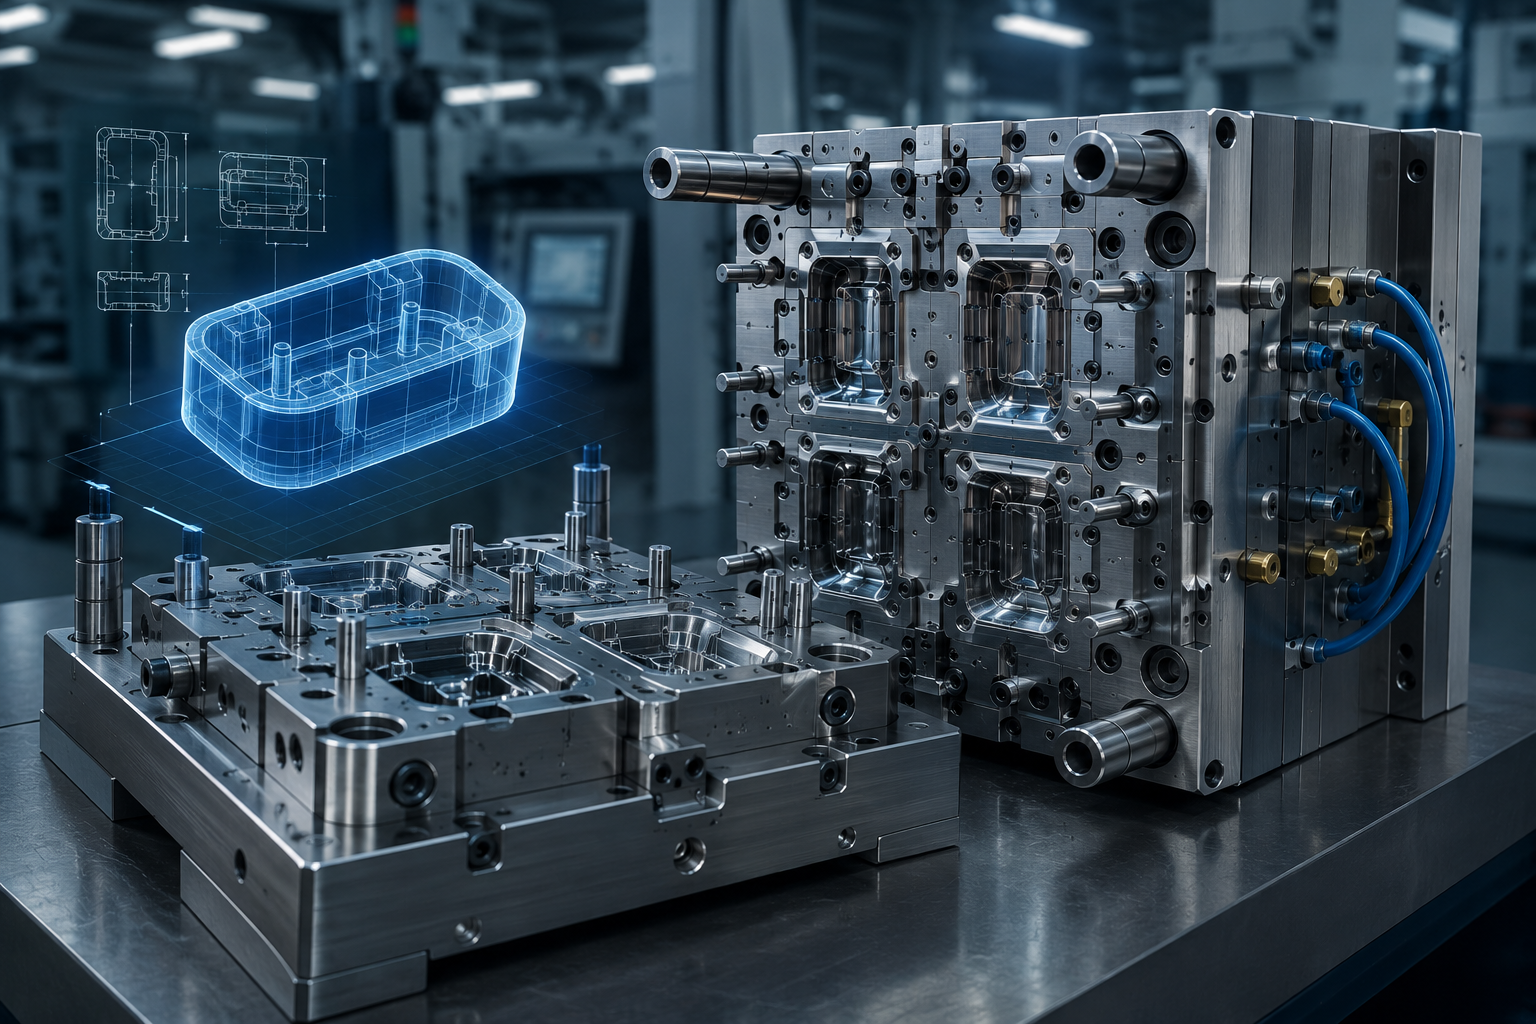
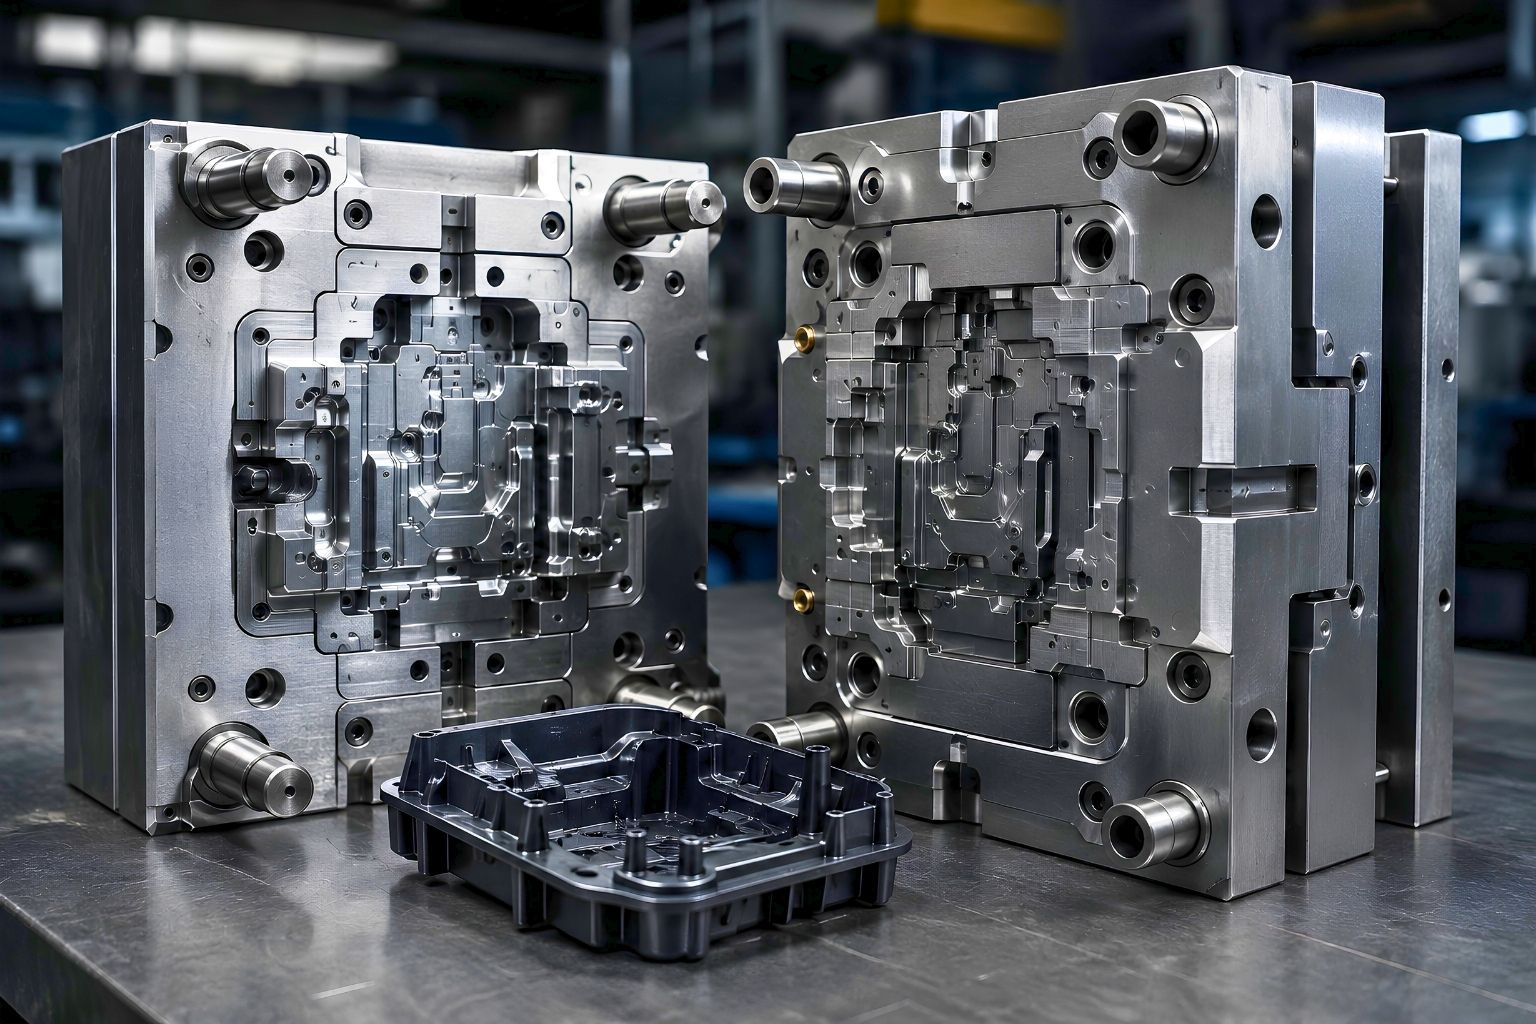
تصميم قالب الحقن هو العملية الهندسية التي يتم من خلالها تحديد كيفية إنتاج القطعة البلاستيكية داخل قالب الحقن.
وتشمل هذه العملية قرارات تتعلق بـ:
وترتبط هذه القرارات ببعضها البعض.
فقد يؤدي تغيير هندسة القطعة إلى تغيير موقع سطح الفصل، كما يمكن أن يؤثر سطح الفصل على هيكل القالب. وقد يؤثر هيكل القالب بدوره على نظام التبريد وتعقيد التصنيع والتكلفة ومتطلبات الصيانة.
لذلك يجب التعامل مع تصميم قالب الحقن باعتباره عملية هندسية مترابطة وليس مجموعة منفصلة من قواعد التصميم.
الخطوة الأولى هي فهم ما يجب أن تحققه القطعة أثناء الاستخدام والإنتاج المتسلسل.
يمكن أن يشمل تحليل القطعة:
ليست كل الأبعاد متساوية من حيث الأهمية الوظيفية.
فقد يكون أحد الأبعاد حاسمًا لعملية التجميع، بينما لا يكون لبعد آخر تأثير وظيفي كبير. كما يمكن أن تحد متطلبات الأسطح الظاهرة من الخيارات المتاحة لموقع نقطة الحقن.
أما المناطق التي تحتوي على تعشيقات أو أجزاء سفلية فقد تتطلب استخدام منزلقات أو آليات إضافية داخل القالب.
كل هذه العوامل تؤثر على مفهوم القالب النهائي.
يبدأ تصميم قالب الحقن بتحليل القطعة، وليس برسم القالب.
تساعد زوايا السحب على إخراج القطعة من القالب بطريقة أكثر سهولة واستقرارًا.
عند عدم وجود زاوية سحب مناسبة، قد تلتصق القطعة بسطح القالب أثناء عملية الإخراج. ويمكن أن يؤدي ذلك إلى زيادة قوى الإخراج أو حدوث تلف في السطح أو تشوه القطعة أو عدم استقرار عملية الإخراج.
ولكن لا توجد زاوية سحب واحدة مناسبة لجميع القطع البلاستيكية.
فالزاوية المطلوبة يمكن أن تعتمد على:
كما أن الأسطح ذات الملمس أو النقوش قد تحتاج إلى اعتبارات مختلفة عن الأسطح الملساء.
الهدف ليس استخدام أكبر زاوية ممكنة.
بل يجب تحقيق التوازن بين الإخراج الموثوق والحفاظ على الوظيفة والهندسة المطلوبة للقطعة.
تؤثر سماكة الجدار على تدفق المادة البلاستيكية وعلى عملية التبريد والانكماش.
يمكن أن تؤدي الاختلافات الكبيرة في سماكة الجدران إلى اختلاف ظروف التبريد بين مناطق القطعة.
وغالبًا ما تبقى المناطق الأكثر سماكة ساخنة لفترة أطول من المناطق الرقيقة، مما قد يساهم في حدوث:
لهذا السبب، تعتبر المحافظة على سماكة جدار مناسبة ومتوازنة هدفًا مهمًا في تصميم العديد من القطع البلاستيكية.
لكن ذلك لا يعني ضرورة أن تكون السماكة متطابقة في جميع مناطق القطعة.
فقد تتطلب المتطلبات الوظيفية أو الإنشائية اختلافات في السماكة.
السؤال الهندسي الأساسي هو: هل يمكن تصميم انتقالات السماكة بطريقة تقلل مخاطر الإنتاج غير الضرورية؟
كما يمكن أن تؤثر سماكة الجدار على زمن الدورة.
فالمناطق السميكة بشكل غير ضروري قد تحتاج إلى وقت تبريد أطول، مما قد يؤثر على كفاءة الإنتاج.
يحدد سطح الفصل الطريقة التي ينفتح بها القالب وكيف يتم إخراج القطعة بعد ذلك.
ويمكن أن يؤثر موقع سطح الفصل على:
ويرتبط اختيار سطح الفصل ارتباطًا وثيقًا باتجاه فتح القالب.
يمكن تصنيع بعض الأشكال باستخدام حركة فتح بسيطة نسبيًا، بينما تتطلب أشكال أخرى منزلقات أو آليات إضافية لتشكيل المناطق السفلية أو التعشيقات.
قد تكون هذه الآليات ضرورية بسبب تصميم المنتج، لكنها يمكن أن تزيد في الوقت نفسه من تعقيد القالب ومتطلبات التصنيع والصيانة.
لذلك يجب أن يحقق هيكل القالب المتطلبات الهندسية للقطعة دون إضافة تعقيد غير ضروري.
تمثل نقطة الحقن المكان الذي تدخل منه المادة البلاستيكية المنصهرة إلى تجويف القالب.
ويمكن أن يؤثر موقع نقطة الحقن وتصميمها على:
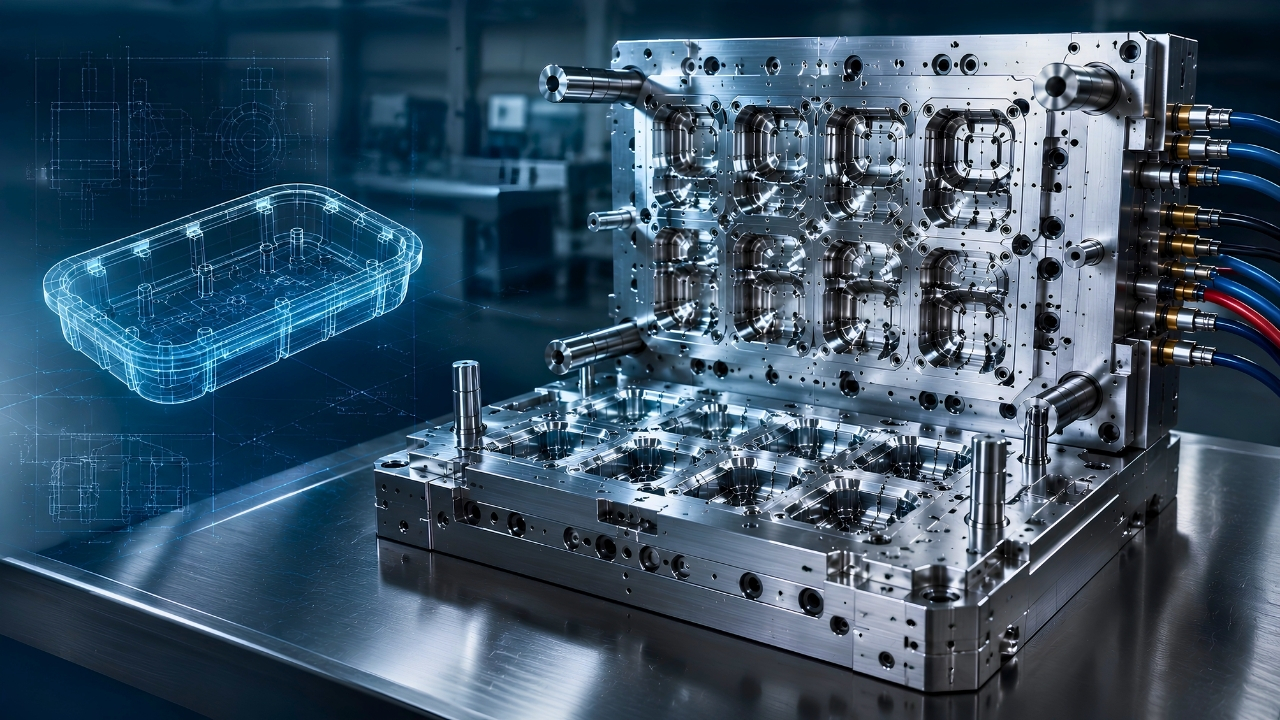
وفي القوالب متعددة التجاويف، يصبح توازن التدفق عاملًا إضافيًا مهمًا.
فالهدف ليس فقط ملء عدة تجاويف، وإنما تحقيق ظروف تعبئة مناسبة ومتقاربة قدر الإمكان عندما تتطلب عملية الإنتاج ذلك.
ولهذا يجب اختيار موقع نقطة الحقن بناءً على هندسة القطعة، والأسطح الحرجة، وسلوك التدفق ومتطلبات الإنتاج.
كما يمثل نظام التغذية جزءًا أساسيًا من مفهوم القالب.
ويعتمد اختيار نظام التغذية الساخن أو البارد على عوامل خاصة بالمشروع، مثل:
لا يوجد نظام واحد يعتبر الأفضل لجميع المشاريع.
يعد نظام التبريد من أهم عناصر تصميم قالب الحقن لأنه يؤثر على جودة القطعة وعلى أداء الإنتاج في الوقت نفسه.
يمكن أن يؤثر تصميم نظام التبريد على:
لذلك يجب تصميم قنوات التبريد بما يتناسب مع هندسة القطعة والمتطلبات الحرارية للقالب.
قد تحتفظ بعض المناطق بكمية أكبر من الحرارة بسبب هندستها أو سماكة المادة فيها.
إذا لم تتم إدارة الحرارة بصورة مناسبة، فقد يستمر القالب في إنتاج القطع، ولكن قد يتراجع أداء الإنتاج من حيث زمن الدورة أو استقرار الأبعاد أو تكرارية العملية.
يمكن أن يكون القالب قابلًا للتصنيع، ومع ذلك لا يحقق الأداء المتوقع في الإنتاج المتسلسل إذا لم يكن نظام التبريد مصممًا بشكل مناسب.
ولهذا يجب دراسة التبريد في مرحلة مبكرة من تصميم القالب، وليس اعتباره تفصيلًا ثانويًا.
أثناء دخول البلاستيك المنصهر إلى تجويف القالب، يجب أن تتمكن كمية الهواء الموجودة داخله من الخروج بطريقة مناسبة.
يمكن أن يؤدي ضعف التهوية إلى:
وقد تبدو فتحات التهوية صغيرة من حيث الحجم، إلا أنها يمكن أن يكون لها تأثير واضح على استقرار العملية.
وينطبق الأمر نفسه على نظام الإخراج.
فالهدف ليس مجرد دفع القطعة خارج القالب.
بل يجب إخراجها بطريقة متحكم بها ومتكررة، دون حدوث تشوهات غير ضرورية أو علامات واضحة على سطح القطعة.
يجب تحديد مواقع دبابيس الإخراج وتوزيع قوى الإخراج بالتزامن مع هندسة القطعة والمناطق التي قد تظل ملتصقة بسطح القالب.
يمكن أن يؤدي سوء تخطيط الإخراج إلى تلف القطعة حتى عندما تكون عملية التعبئة والتبريد مناسبة.
تنكمش المواد البلاستيكية أثناء التبريد، ولكن سلوك الانكماش يختلف حسب المادة ويمكن أن يتأثر أيضًا بظروف المعالجة وهندسة القطعة.
لذلك لا يمكن ببساطة اعتبار أبعاد القالب مطابقة تمامًا للأبعاد النهائية المطلوبة للقطعة.
يجب أخذ الانكماش في الاعتبار عند تقييم الأبعاد الحرجة واستقرار الأبعاد.
وينطبق المبدأ نفسه على التفاوتات.
التفاوتات الأكثر ضيقًا لا تعني تلقائيًا تصميمًا هندسيًا أفضل.
يجب أن يعتمد كل تفاوت على متطلب وظيفي حقيقي.
فالتفاوتات الضيقة بشكل غير ضروري قد تزيد من تعقيد القالب ومتطلبات الفحص وصعوبة التصنيع دون أن تقدم فائدة وظيفية حقيقية للمنتج.
الهدف هو تحديد الأبعاد الحرجة فعلًا وتصميم القالب بما يتناسب مع متطلبات الإنتاج الواقعية.
يعد تحليل DFM – التصميم من أجل قابلية التصنيع من أهم المراحل التي تسبق تصنيع القالب.
يمكن أن يركز التحليل على مشكلات محتملة تتعلق بـ:
ولا يقتصر الهدف من تحليل DFM على جعل القطعة “قابلة للتصنيع” فقط.
الهدف الأوسع هو اكتشاف مشكلات الإنتاج في مرحلة مبكرة، عندما تكون التعديلات الهندسية أسهل في التقييم.
أما اكتشاف المشكلة بعد بدء تصنيع القالب فقد يؤثر على القالب والجدول الزمني للمشروع والتكلفة.
عند اكتشاف المشكلة قبل بدء تصنيع القالب، تكون أمام فريق المشروع خيارات أكثر لمعالجتها.
لا تعتمد تكلفة قالب الحقن فقط على كمية الفولاذ أو ساعات التشغيل.
يمكن تبسيط العلاقة على النحو التالي:
قرار التصميم → تعقيد القالب → جهد التصنيع → تكلفة القالب → تكلفة القطعة → أداء الإنتاج
فعلى سبيل المثال، يمكن أن تؤدي إضافة آليات جانبية إلى زيادة تعقيد القالب.
كما يمكن أن تؤدي التبريد غير الكافي إلى زيادة زمن الدورة، بينما قد ترفع التفاوتات الأكثر ضيقًا من متطلبات التصنيع والفحص.
ولهذا فإن تصميم القالب الأقل تكلفة من حيث الاستثمار الأولي ليس بالضرورة الحل الأكثر اقتصادية طوال فترة الإنتاج.
يجب أن يأخذ القرار الهندسي في الاعتبار تكلفة القالب الأولية بالإضافة إلى المتطلبات طويلة الأجل للإنتاج.
| الخطأ | النتيجة المحتملة | طريقة الوقاية |
|---|---|---|
| تجاهل زوايا السحب | التصاق القطعة أو تلف السطح | مراجعة متطلبات الإخراج مبكرًا |
| اختلاف كبير في سماكة الجدار | علامات الغور أو الالتواء | تحليل انتقالات السماكة |
| اختيار موقع غير مناسب لنقطة الحقن | مشكلات في التدفق أو المظهر | مراجعة استراتيجية التعبئة |
| عدم كفاية التبريد | دورات إنتاج أطول أو مشكلات أبعاد | تخطيط إدارة الحرارة مبكرًا |
| ضعف التهوية | احتجاز الهواء أو علامات الاحتراق | دراسة خروج الهواء من التجويف |
| سوء تخطيط الإخراج | تشوه القطعة أو علامات الإخراج | مراجعة توزيع قوى الإخراج |
| تفاوتات ضيقة دون حاجة وظيفية | ارتفاع تكلفة القالب والإنتاج | تحديد التفاوتات حسب الوظيفة |
| تأخر تحليل DFM | تعديلات مكلفة | مراجعة قابلية التصنيع قبل تصنيع القالب |
قبل بدء تصنيع القالب، يجب مراجعة:
□ هندسة القطعة
□ اختيار المادة
□ حجم الإنتاج
□ الأبعاد الحرجة
□ زوايا السحب
□ سماكة الجدار
□ سطح الفصل
□ التعشيقات
□ استراتيجية الحقن
□ نظام التغذية
□ نظام التبريد
□ التهوية
□ نظام الإخراج
□ الانكماش
□ التفاوتات
□ تحليل DFM
لا يعتمد تصميم قوالب الحقن الناجح على قاعدة تصميم واحدة.
بل يتطلب مجموعة من القرارات الهندسية التي تحقق التوازن بين متطلبات القطعة وتعقيد القالب وأداء الإنتاج والجودة والصيانة والتكلفة.
التصميم الناجح لا يهدف فقط إلى إنتاج القطعة مرة واحدة.
بل يجب أن يدعم إنتاجًا مستقرًا ومتكررًا وقابلًا للتحكم طوال العمر التشغيلي للمشروع.
إن مراجعة هندسة القطعة وسلوك المادة وحجم الإنتاج والمتطلبات الحرجة قبل بدء تصنيع القالب يمكن أن تساعد على اكتشاف المخاطر في وقت مبكر واتخاذ قرارات هندسية أكثر ملاءمة.
في Take Craft Engineering، يتم تقييم تصميم القالب بالتزامن مع متطلبات القطعة وأهداف الإنتاج، وليس باعتباره مهمة منفصلة عن العملية الهندسية.
إذا كنتم تعملون على تطوير قطعة بلاستيكية جديدة وترغبون في تقييم قابلية تصنيعها ومتطلبات قالب الحقن قبل بدء الإنتاج، يمكن لفريق Take Craft Engineering مساعدتكم في مراجعة النهج الهندسي والإنتاجي المناسب لمشروعكم.
أرسلوا متطلبات القطعة إلى فريقنا الهندسي، وسنقيّم قابلية التصنيع ومفهوم القالب وخيارات الإنتاج المناسبة لمشروعكم.
🌐 www.takecraftengineering.com
📩 export@takecraftengineering.com
📞 +90 312 870 1105
–
تصميم قالب الحقن هو العملية الهندسية التي يتم من خلالها تحديد كيفية إنتاج قطعة بلاستيكية داخل قالب الحقن، مع دراسة الهندسة، وسطح الفصل، ونظام الحقن والتبريد والإخراج والانكماش والتفاوتات.
تساعد زوايا السحب على إخراج القطعة من القالب بطريقة مستقرة وتقلل من مخاطر الالتصاق أو تلف السطح أو تشوه القطعة.
تؤثر سماكة الجدار على تدفق المادة والتبريد والانكماش. ويمكن أن تؤدي الاختلافات الكبيرة في السماكة إلى علامات الغور والالتواء واختلافات الأبعاد.
يؤثر نظام التبريد على زمن الدورة ودرجة حرارة القالب واستقرار الأبعاد والالتواء واستقرار الإنتاج.
تحليل DFM هو تقييم قابلية تصنيع القطعة قبل بدء تصنيع القالب. ويمكن أن يشمل دراسة زوايا السحب وسماكة الجدار وسطح الفصل والتعشيقات ونقاط الحقن والتفاوتات.
لا يوجد خيار أفضل لجميع المشاريع. يعتمد الاختيار على المادة وحجم الإنتاج وهندسة القطعة والهدر وتعقيد القالب والتكلفة ومتطلبات الصيانة.